Trong dây chuyền vận chuyển vật liệu – cấp liệu, các băng tải, máy nghiền, silo – các động cơ phải chạy và dừng theo đúng thứ tự. Sai thứ tự sẽ làm vật liệu đổ dồn lên băng đang đứng, gây tràn, kẹt, đứt băng hoặc quá tải động cơ khi khởi động lại.
- Hiểu nguyên tắc khởi động ngược dòng, dừng xuôi dòng.
- Thiết kế liên động khi một động cơ sự cố.
- Triển khai bằng rơ le thời gian và bằng PLC.
1. Nguyên tắc
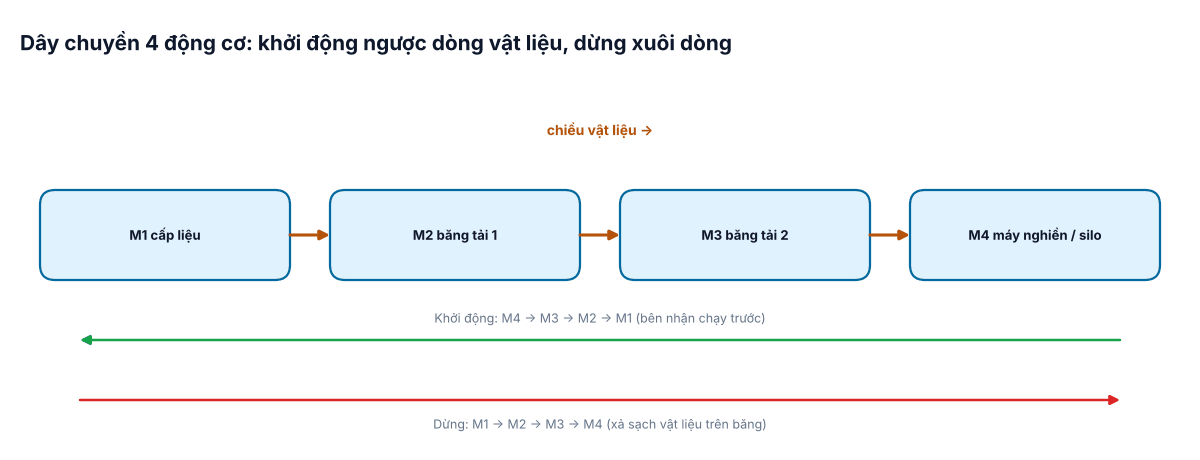
- Khởi động ngược dòng vật liệu: thiết bị nhận (cuối dây chuyền) chạy trước, thiết bị cấp (đầu dây chuyền) chạy sau cùng. Khi vật liệu đến, bên nhận đã sẵn sàng.
- Dừng xuôi dòng: dừng cấp liệu trước, mỗi băng tải chạy thêm một khoảng thời gian đủ để xả hết vật liệu trên băng (thời gian = chiều dài băng / tốc độ băng + dự phòng) rồi mới dừng.
- Liên động sự cố: một thiết bị dừng sự cố thì tất cả thiết bị phía trước nó (cấp vật liệu vào nó) phải dừng ngay; thiết bị phía sau có thể tiếp tục để xả.
- Dừng khẩn cấp: dừng tất cả ngay lập tức (dây kéo dừng khẩn dọc băng tải – pull-cord switch).
2. Trình tự thời gian
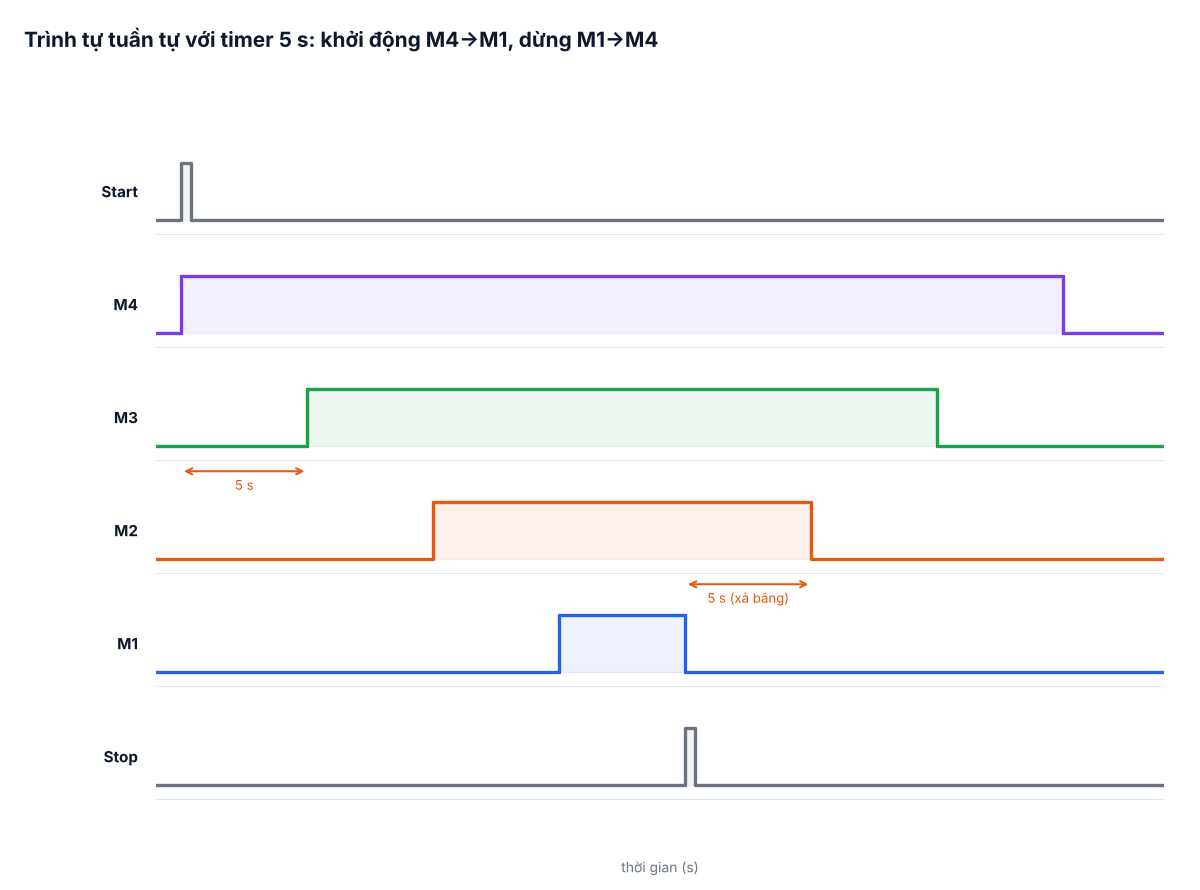
Thời gian trễ giữa các bước khởi động thường 3–10 s – đủ để động cơ trước khởi động xong (giảm dòng khởi động chồng nhau lên trạm biến áp) và xác nhận chạy bằng giám sát tốc độ. Thời gian xả khi dừng tính theo chiều dài băng: băng 40 m chạy 1,6 m/s cần khoảng 25 s cộng dự phòng.
3. Điều kiện cho phép từng động cơ
Mỗi động cơ Mi chỉ được chạy khi động cơ phía sau Mi+1 đã chạy và đã xác nhận tốc độ:
- Phản hồi contactor chỉ cho biết contactor đóng, không cho biết băng có chạy (đứt khớp nối, trượt băng).
- Dùng công tắc giám sát tốc độ (cảm biến tiệm cận đếm xung ở puly bị động): tốc độ dưới 80–90% định mức quá thời gian cho phép → báo trượt băng, dừng các thiết bị phía trước.
- Thêm công tắc lệch băng, công tắc tắc máng (chute blocked), dây kéo dừng khẩn.
4. Triển khai bằng rơ le
Với dây chuyền ngắn, dùng tiếp điểm phụ của contactor sau làm điều kiện cho contactor trước, và rơ le thời gian ON-delay cho khoảng trễ khởi động, OFF-delay cho khoảng xả khi dừng. Ví dụ cuộn K3 (M3) nối tiếp tiếp điểm NO của K4 và tiếp điểm trễ của timer KT4 kích bởi K4. Mạch rơ le nhanh chóng trở nên phức tạp khi có hơn 3–4 động cơ – lúc đó nên dùng PLC.
5. Triển khai bằng PLC
(* Structured Text - dây chuyền N động cơ, chỉ số 1 = đầu (cấp liệu), N = cuối *)
(* Speed_OK[i]: giám sát tốc độ; Trip[i]: lỗi động cơ; Start/Stop: lệnh dây chuyền *)
FOR i := N TO 1 BY -1 DO
    IF i = N THEN
        Permit[i] := Line_Run;
    ELSE
        Permit[i] := Line_Run AND Run[i + 1] AND Speed_OK[i + 1];
    END_IF;
    (* chuỗi khởi động: chờ 5 s sau khi điều kiện cho phép *)
    T_Start[i](IN := Permit[i] AND NOT Trip[i], PT := T#5S);
    IF T_Start[i].Q THEN Run[i] := TRUE; END_IF;
    (* sự cố phía sau: dừng ngay *)
    IF i < N THEN
        IF NOT Run[i + 1] OR NOT Speed_OK[i + 1] THEN Run[i] := FALSE; END_IF;
    END_IF;
    IF Trip[i] OR EStop THEN Run[i] := FALSE; END_IF;
END_FOR;

(* dừng xuôi dòng: khi có lệnh Stop, M1 dừng ngay, M(i) dừng sau M(i-1) + thời gian xả *)
IF Stop_Cmd THEN Line_Run := FALSE; Run[1] := FALSE; END_IF;
FOR i := 2 TO N DO
    T_Purge[i](IN := NOT Line_Run AND NOT Run[i - 1], PT := Purge_Time[i]);
    IF T_Purge[i].Q THEN Run[i] := FALSE; END_IF;
END_FOR;
(Code minh họa logic; trong dự án thực tế cần thêm chế độ tay cho từng động cơ, phát hiện lỗi giám sát tốc độ và chuỗi khởi động lại sau dừng sự cố.)
6. Lỗi thường gặp
- Khởi động tất cả cùng lúc → sụt áp lớn, nhảy CB tổng.
- Chỉ dùng phản hồi contactor, không giám sát tốc độ → trượt băng không phát hiện, vật liệu đổ đầy máng.
- Thời gian xả không đủ → băng dừng còn vật liệu, lần khởi động sau quá tải.
- Sự cố giữa dây chuyền nhưng các băng phía trước vẫn chạy → tràn vật liệu tại điểm chuyển.
Tài liệu tham khảo
- IEC 60204-1 – Safety of machinery: Electrical equipment of machines
- ISO 13850 – Safety of machinery: Emergency stop function
- CEMA – Conveyor Equipment Manufacturers Association (tài liệu an toàn băng tải)