Bài đăng kỹ thuật
Triển khai và phân tích hệ thống
Mô hình hệ thống sản xuất linh hoạt YL335B phục vụ đào tạo và thực hành tự động hóa công nghiệp, tích hợp PLC, cảm biến, khí nén, động cơ, biến tần và mạng truyền thông. Hệ thống mô phỏng quy trình sản xuất thực tế từ cấp phôi, gia công, vận chuyển đến phân loại sản phẩm.
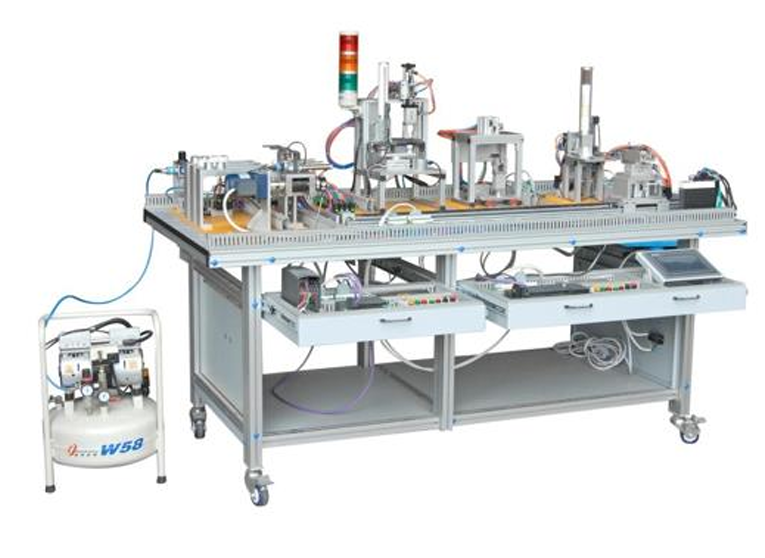
Mô hình hệ thống sản xuất linh hoạt YL335B
YL335B là mô hình đào tạo tự động hóa tích hợp nhiều trạm công nghệ trong một hệ thống sản xuất. Mô hình giúp người học tiếp cận quy trình điều khiển thực tế, từ xử lý tín hiệu cảm biến, điều khiển cơ cấu chấp hành đến phối hợp hoạt động giữa nhiều trạm thông qua PLC và mạng truyền thông công nghiệp.
1. Mục tiêu dự án
Dự án được xây dựng nhằm phục vụ đào tạo, nghiên cứu và thực hành các nội dung:
- Điều khiển PLC trong hệ thống tự động hóa.
- Kết nối và xử lý tín hiệu cảm biến công nghiệp.
- Điều khiển xy lanh khí nén và các cơ cấu chấp hành.
- Điều khiển động cơ và hệ thống vận chuyển sản phẩm.
- Lập trình trình tự hoạt động của dây chuyền.
- Truyền thông giữa các bộ điều khiển.
- Xây dựng giao diện giám sát và vận hành hệ thống.
- Phân tích, phát hiện và xử lý lỗi trong dây chuyền tự động.
2. Cấu trúc hệ thống
Mô hình YL335B được tổ chức thành nhiều trạm chức năng liên kết với nhau để tạo thành một dây chuyền sản xuất tự động hoàn chỉnh.
2.1. Trạm cấp phôi
Thực hiện lưu trữ, phát hiện và cấp phôi tự động vào hệ thống. Cảm biến xác định trạng thái phôi và PLC điều khiển cơ cấu cấp phôi theo trình tự.
2.2. Trạm gia công
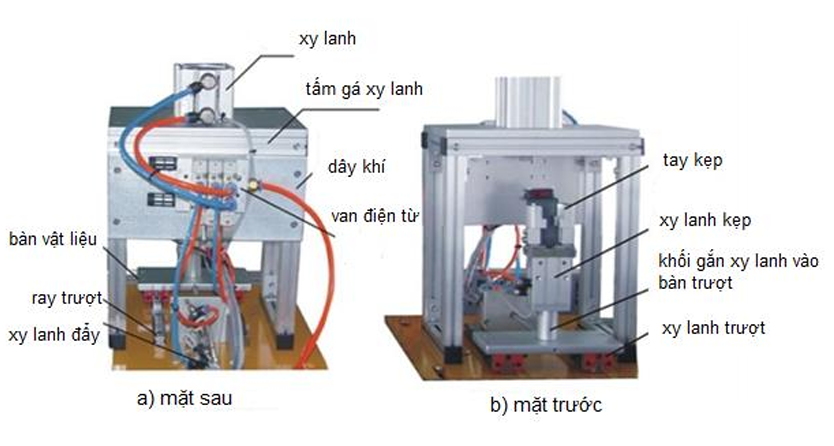
Mô phỏng quá trình gia công hoặc xử lý sản phẩm. PLC điều khiển các cơ cấu khí nén và giám sát trạng thái hoạt động thông qua hệ thống cảm biến.
2.3. Trạm lắp ráp
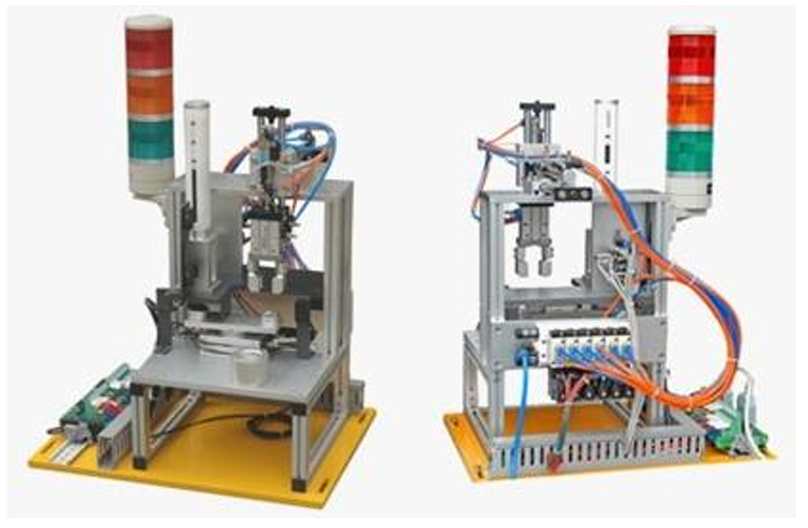
Thực hiện các thao tác gắp, đặt hoặc lắp ghép chi tiết theo chương trình điều khiển. Các cơ cấu chấp hành được phối hợp theo trình tự nhằm bảo đảm quá trình vận hành ổn định.
2.4. Trạm vận chuyển
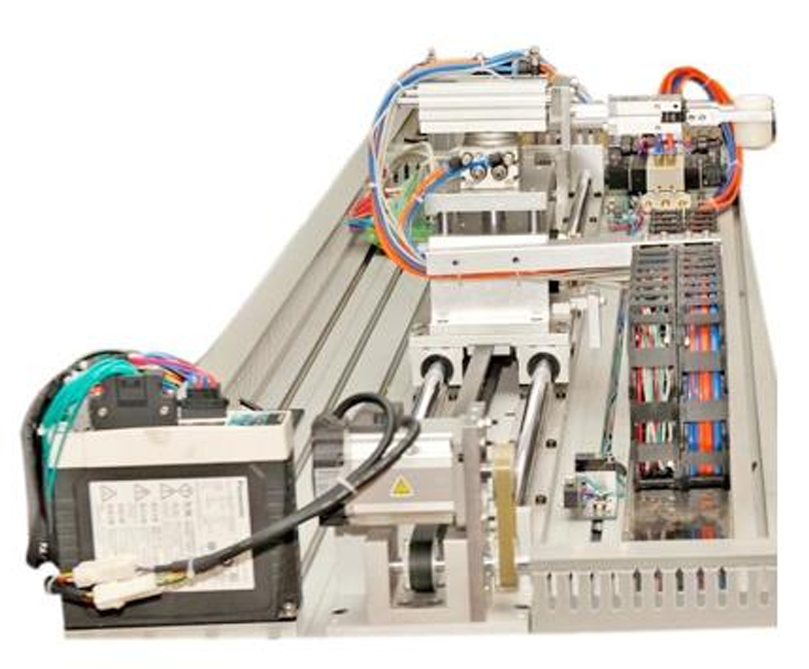
Thực hiện vận chuyển sản phẩm giữa các vị trí và các trạm trong dây chuyền. Hệ thống vận chuyển phải phối hợp với các trạm khác để tránh va chạm và xung đột hoạt động.
2.5. Trạm phân loại
Nhận dạng trạng thái hoặc đặc tính của sản phẩm và đưa sản phẩm đến vị trí tương ứng theo yêu cầu công nghệ.
3. Thiết bị và công nghệ sử dụng
- PLC công nghiệp.
- Module Digital Input/Output.
- Cảm biến quang.
- Cảm biến tiệm cận.
- Cảm biến từ cho xy lanh.
- Xy lanh khí nén.
- Van điện từ.
- Động cơ điện.
- Băng tải.
- Bộ nguồn 24 VDC.
- Nút nhấn và đèn báo.
- HMI giám sát.
- Biến tần.
- Mạng truyền thông công nghiệp.
Tùy theo cấu hình thực tế, hệ thống có thể triển khai với PLC Mitsubishi hoặc các dòng PLC công nghiệp tương đương.
4. Nguyên lý hoạt động
Khi hệ thống được khởi động, PLC kiểm tra trạng thái ban đầu của các cảm biến và cơ cấu chấp hành. Sau khi các điều kiện an toàn được xác nhận, hệ thống chuyển sang trạng thái sẵn sàng vận hành.
Phôi được cấp từ trạm đầu vào, sau đó lần lượt được chuyển qua các công đoạn của dây chuyền. Tại mỗi trạm, cảm biến xác định vị trí và trạng thái sản phẩm. PLC xử lý tín hiệu đầu vào và phát lệnh điều khiển các cơ cấu chấp hành tương ứng.
Sau khi hoàn thành từng công đoạn, sản phẩm được chuyển sang trạm tiếp theo. Ở công đoạn cuối, sản phẩm được nhận dạng và phân loại trước khi đưa đến vị trí tương ứng.
Toàn bộ quá trình được thực hiện theo trình tự tự động và có các điều kiện liên động nhằm hạn chế xung đột giữa các cơ cấu trong hệ thống.
5. Chế độ vận hành
- Manual: Điều khiển riêng từng cơ cấu để kiểm tra thiết bị và phục vụ bảo trì.
- Auto: Toàn bộ dây chuyền hoạt động tự động theo chương trình.
- Reset: Đưa hệ thống về trạng thái ban đầu.
- Emergency Stop: Dừng hệ thống khi xảy ra tình huống khẩn cấp.
- Fault/Alarm: Cảnh báo khi cảm biến, cơ cấu hoặc trình tự hoạt động xảy ra bất thường.
6. Nội dung thực hành
Trên mô hình YL335B, người học có thể thực hiện các bài thực hành từ cơ bản đến nâng cao:
- Kiểm tra và đấu nối cảm biến.
- Điều khiển xy lanh khí nén bằng PLC.
- Điều khiển động cơ và băng tải.
- Lập trình trình tự hoạt động cho từng trạm.
- Thiết kế chế độ Manual/Auto.
- Xây dựng mạch và chương trình liên động an toàn.
- Đồng bộ hoạt động giữa các trạm.
- Truyền dữ liệu giữa các PLC.
- Thiết kế giao diện HMI.
- Giám sát trạng thái dây chuyền.
- Xây dựng hệ thống cảnh báo lỗi.
- Phân tích và xử lý sự cố.
- Thu thập dữ liệu sản xuất.
- Kết nối hệ thống với các nền tảng IIoT.
7. Giá trị đào tạo
Điểm nổi bật của mô hình là người học không chỉ thực hành lập trình PLC riêng lẻ mà phải giải quyết một bài toán tự động hóa hoàn chỉnh.
Quá trình thực hành yêu cầu kết hợp kiến thức về:
- Điện điều khiển.
- PLC.
- Cảm biến công nghiệp.
- Khí nén.
- Truyền động điện.
- HMI.
- Mạng truyền thông công nghiệp.
- Điều khiển trình tự.
- Chẩn đoán và xử lý lỗi.
Qua đó, người học có thể tiếp cận gần hơn với cấu trúc và nguyên lý vận hành của một dây chuyền sản xuất tự động trong thực tế.
8. Khả năng mở rộng
- Kết nối SCADA.
- Kết nối cơ sở dữ liệu.
- Thu thập dữ liệu sản xuất theo thời gian thực.
- Kết nối MQTT/IIoT.
- Xây dựng Dashboard Web.
- Theo dõi số lượng sản phẩm.
- Thống kê thời gian vận hành.
- Quản lý cảnh báo và lịch sử lỗi.
- Tích hợp RFID hoặc QR Code.
- Kết nối hệ thống MES thu nhỏ.
- Nghiên cứu bảo trì dự đoán và giám sát thiết bị.
9. Kết quả dự án
Mô hình sau khi hoàn thiện cho phép thực hiện chu trình sản xuất tự động liên hoàn từ cấp phôi, xử lý, vận chuyển đến phân loại sản phẩm.
Hệ thống tạo nền tảng thực hành tổng hợp về PLC, điều khiển trình tự, mạng truyền thông công nghiệp, HMI và các giải pháp số hóa trong tự động hóa sản xuất.
Ứng dụng: Phù hợp phục vụ đào tạo PLC, HMI, mạng truyền thông công nghiệp, hệ thống sản xuất tự động và nghiên cứu phát triển các giải pháp IIoT.