Bài đăng kỹ thuật
Triển khai và phân tích hệ thống
Dự án thực tế tại nhà máy Đường Malt với hệ thống tự động hóa sử dụng PLC Siemens, HMI SIMATIC, remote I/O, cảm biến mức, động cơ và hệ thống điều khiển quá trình cho các công đoạn sản xuất.
1. Tổng quan dự án
Dự án được triển khai tại nhà máy Đường Malt, tập trung vào hệ thống điều khiển và giám sát tự động cho các công đoạn sản xuất. Hệ thống sử dụng các thiết bị điều khiển công nghiệp của Siemens kết hợp với HMI, module I/O phân tán, cảm biến mức, động cơ công suất lớn và các thiết bị đo lường hiện trường.
Mục tiêu của hệ thống là giám sát trạng thái thiết bị, điều khiển trình tự sản xuất, theo dõi các thông số công nghệ và nâng cao mức độ tự động hóa trong quá trình vận hành nhà máy.
2. Hệ thống HMI giám sát toàn nhà máy
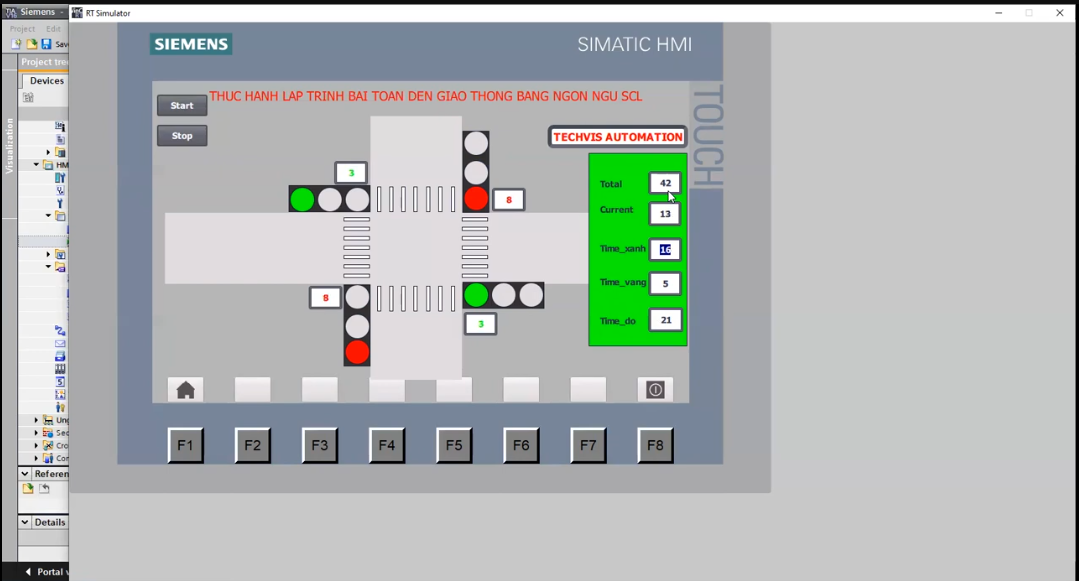
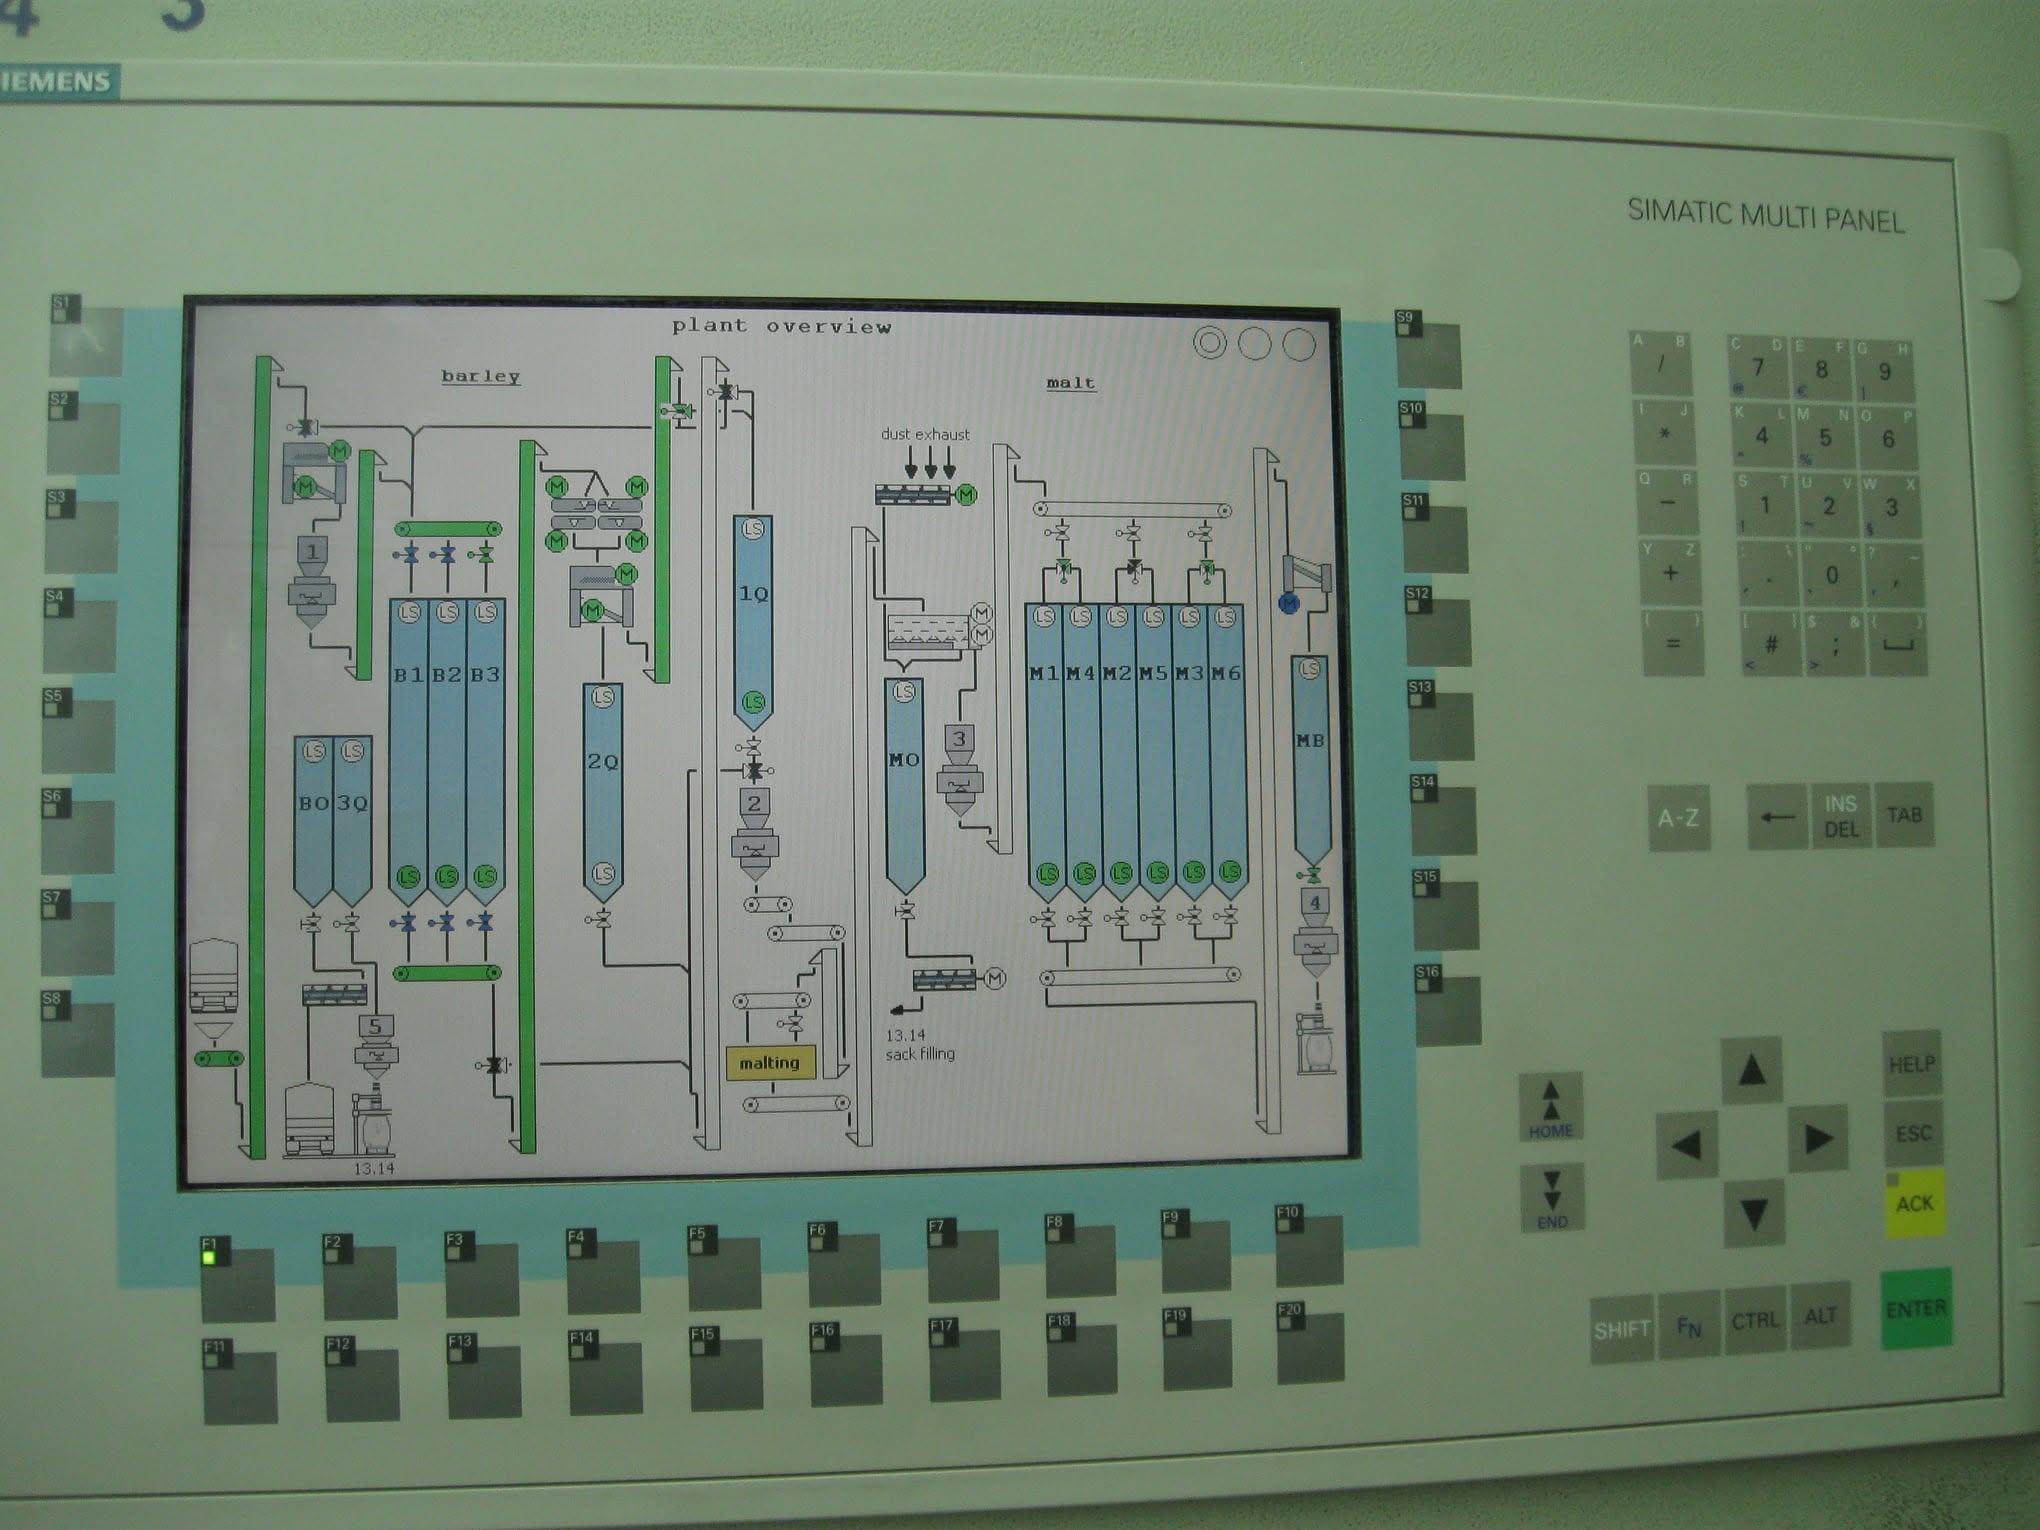
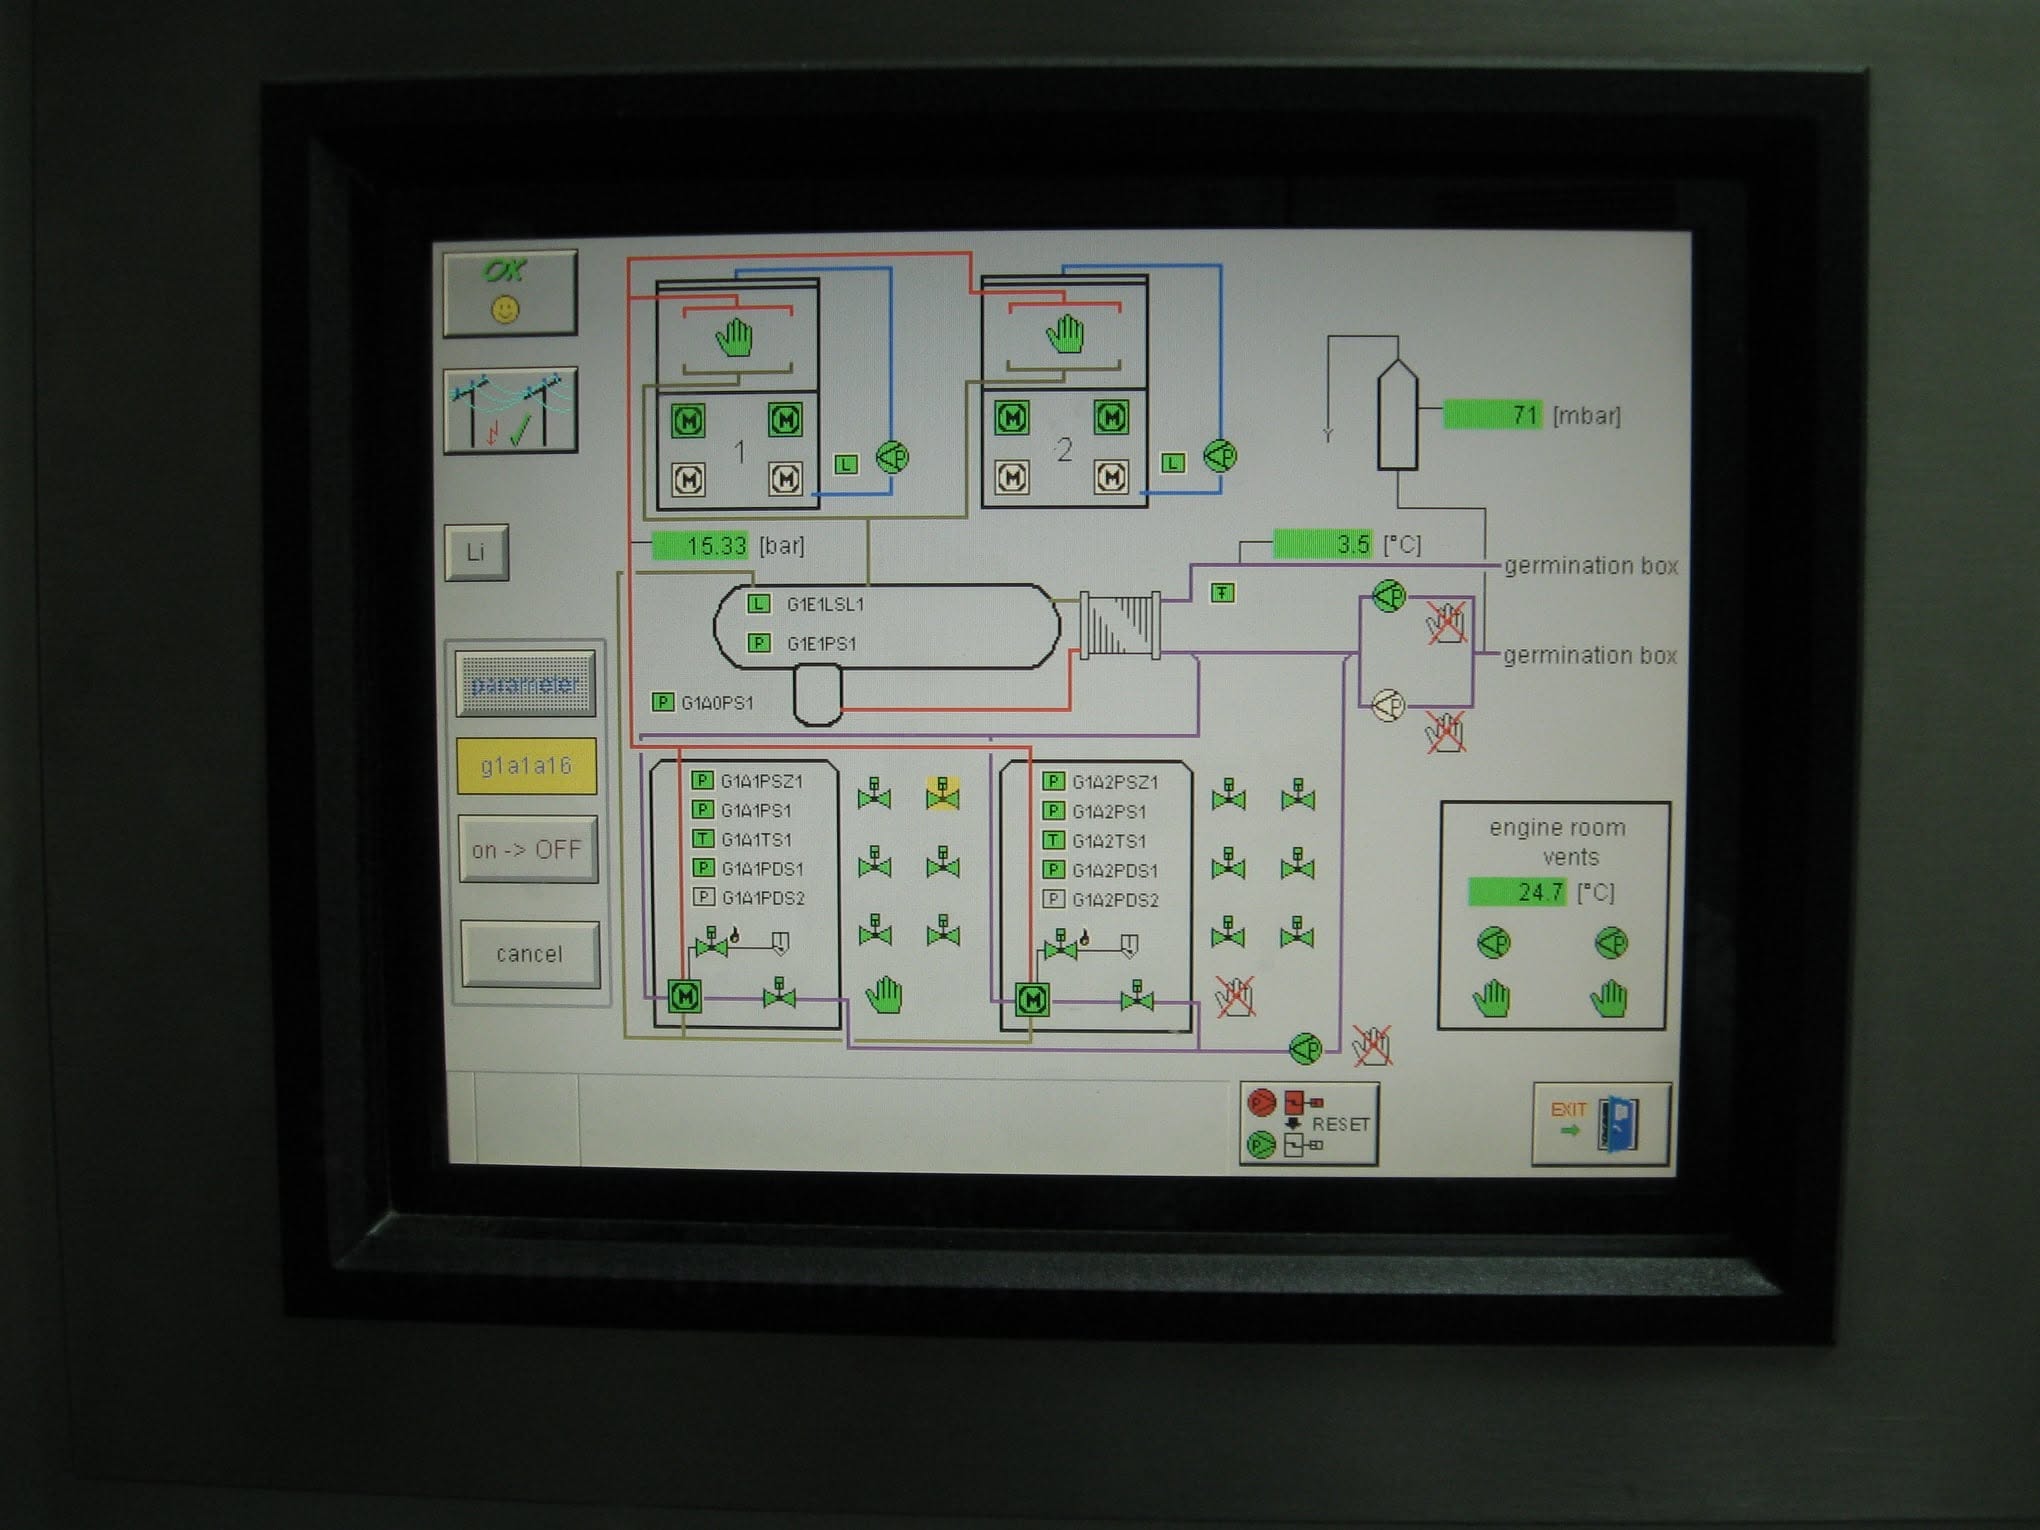
Hệ thống sử dụng màn hình SIMATIC Multi Panel để hiển thị giao diện vận hành và giám sát. Trên màn hình có thể quan sát tổng quan các công đoạn của dây chuyền, trạng thái thiết bị, silo, băng tải, động cơ, van và các tín hiệu cảm biến.
- Hiển thị sơ đồ tổng thể của dây chuyền.
- Giám sát trạng thái hoạt động của động cơ và thiết bị.
- Theo dõi mức nguyên liệu trong các silo.
- Hiển thị trạng thái cảm biến và tín hiệu liên động.
- Hỗ trợ vận hành và xử lý sự cố tại hiện trường.
Giao diện HMI được thiết kế theo dạng sơ đồ công nghệ, giúp người vận hành theo dõi trực quan toàn bộ quá trình sản xuất.
3. Điều khiển quá trình công nghệ
Hệ thống điều khiển tại nhà máy không chỉ thực hiện các chức năng đóng cắt đơn giản mà còn xử lý các bài toán điều khiển quá trình. Các thông số như áp suất, nhiệt độ, mức và trạng thái van được đưa về bộ điều khiển để thực hiện giám sát và điều khiển.
Trên giao diện HMI có thể thấy các thông số như:
- Áp suất đường ống.
- Nhiệt độ hệ thống.
- Trạng thái bơm.
- Trạng thái van.
- Tình trạng thiết bị trao đổi nhiệt.
- Tín hiệu cảnh báo và trạng thái vận hành.
4. PLC Siemens trong hệ thống điều khiển
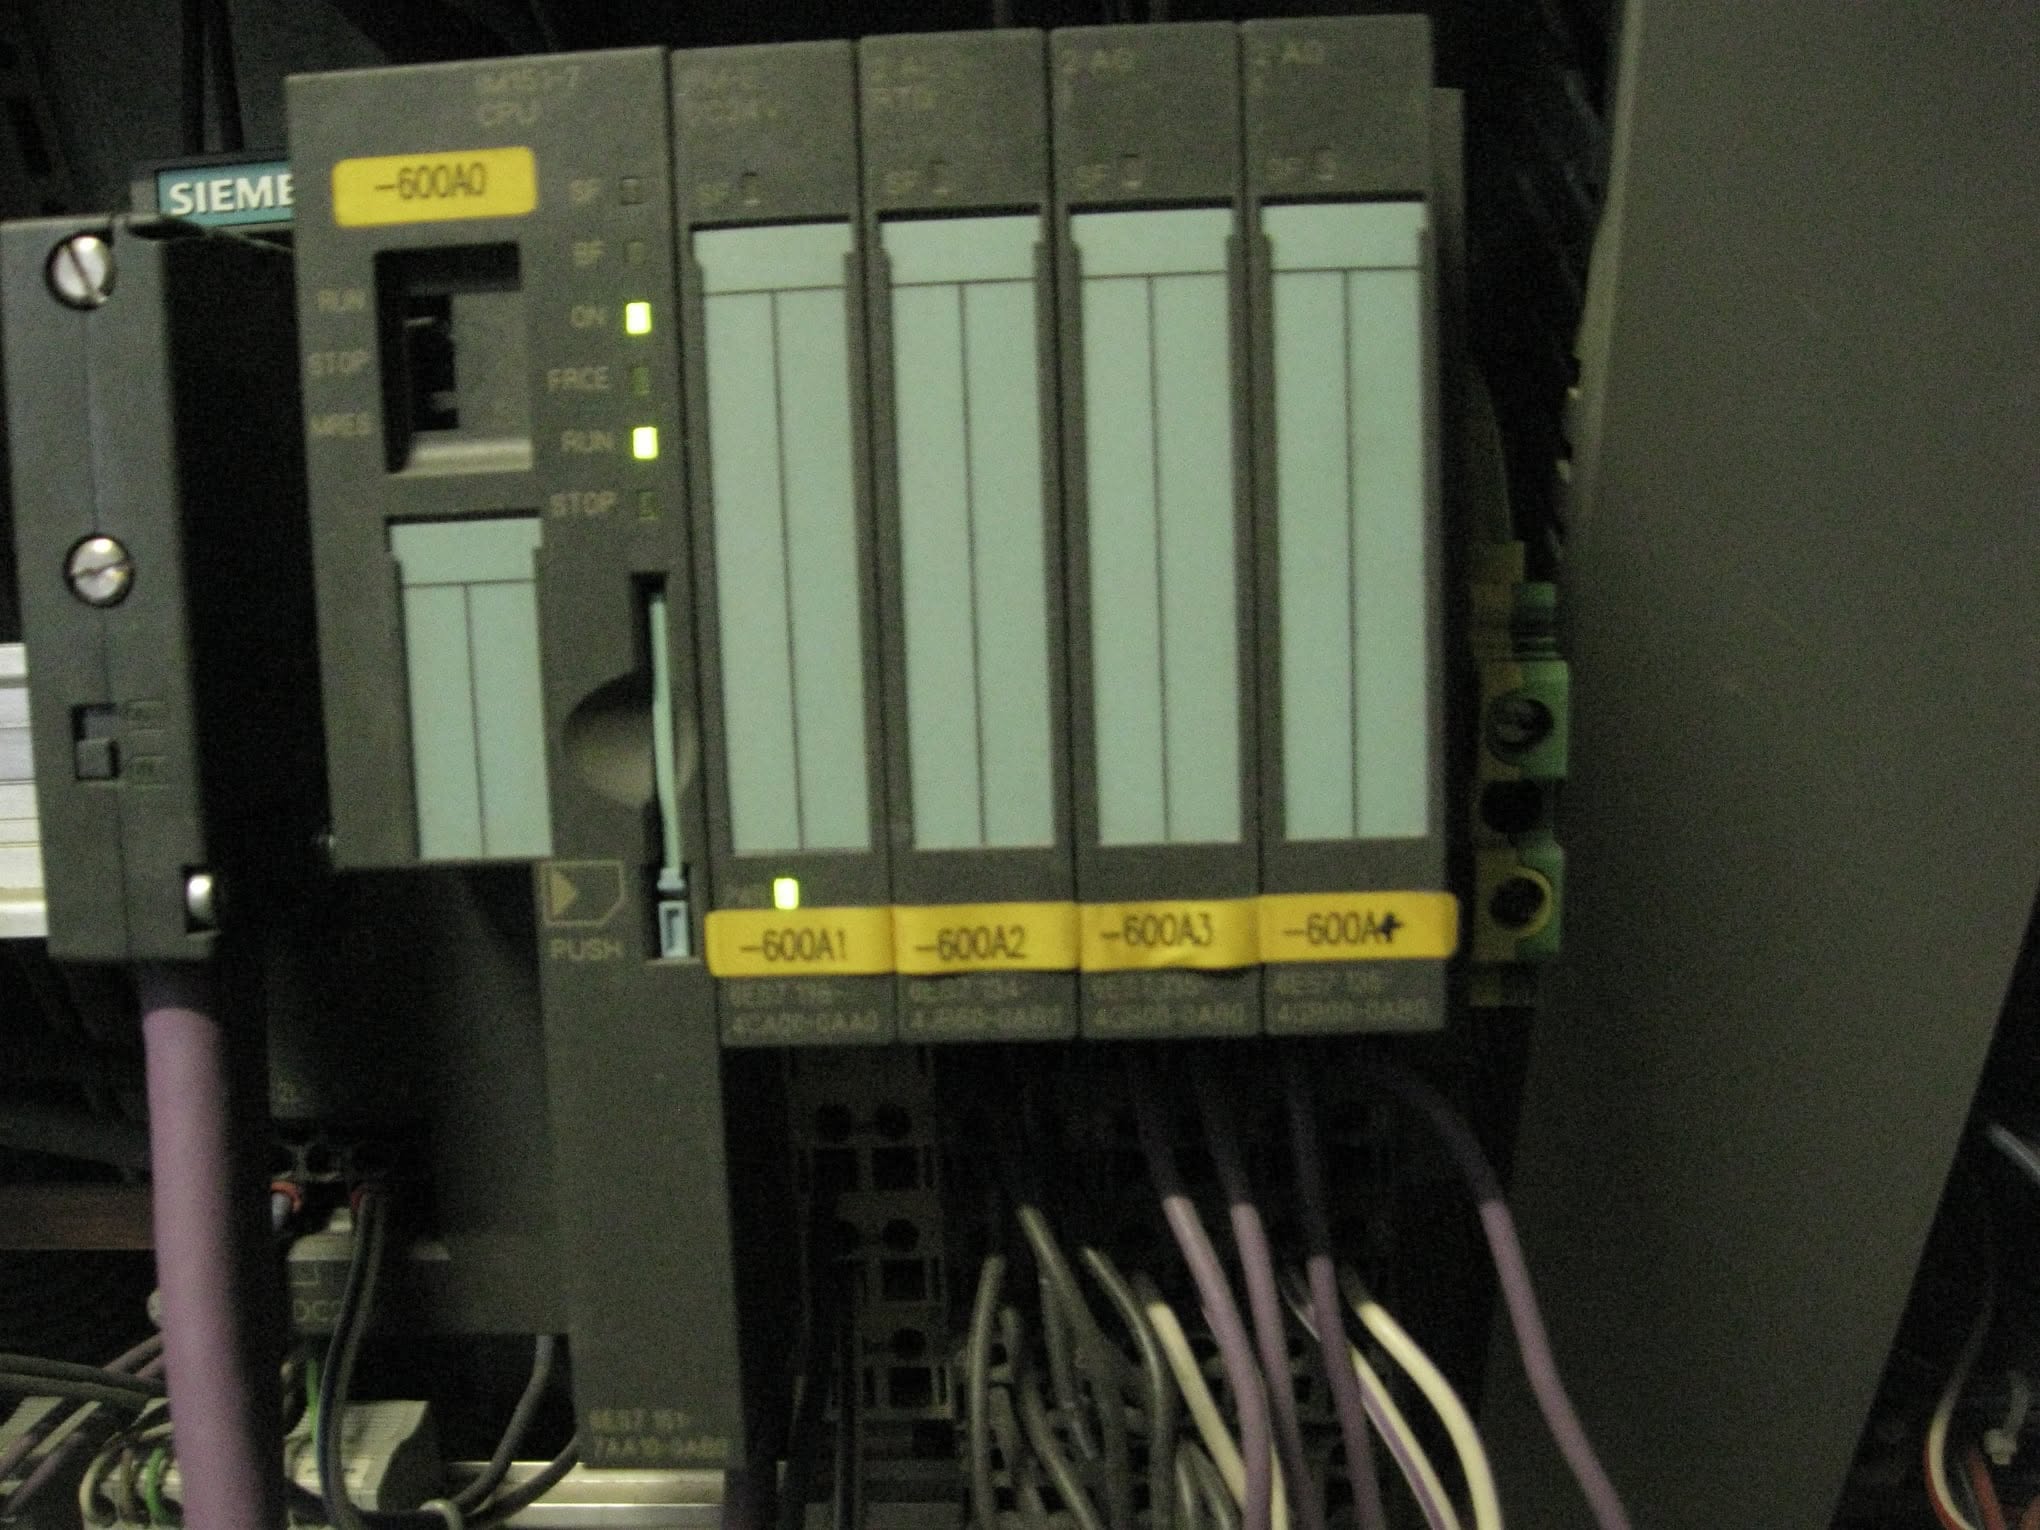
Một trong những thành phần chính của hệ thống là PLC Siemens SIMATIC. PLC đảm nhận việc thu thập tín hiệu từ cảm biến, xử lý logic điều khiển và phát lệnh đến các thiết bị chấp hành.
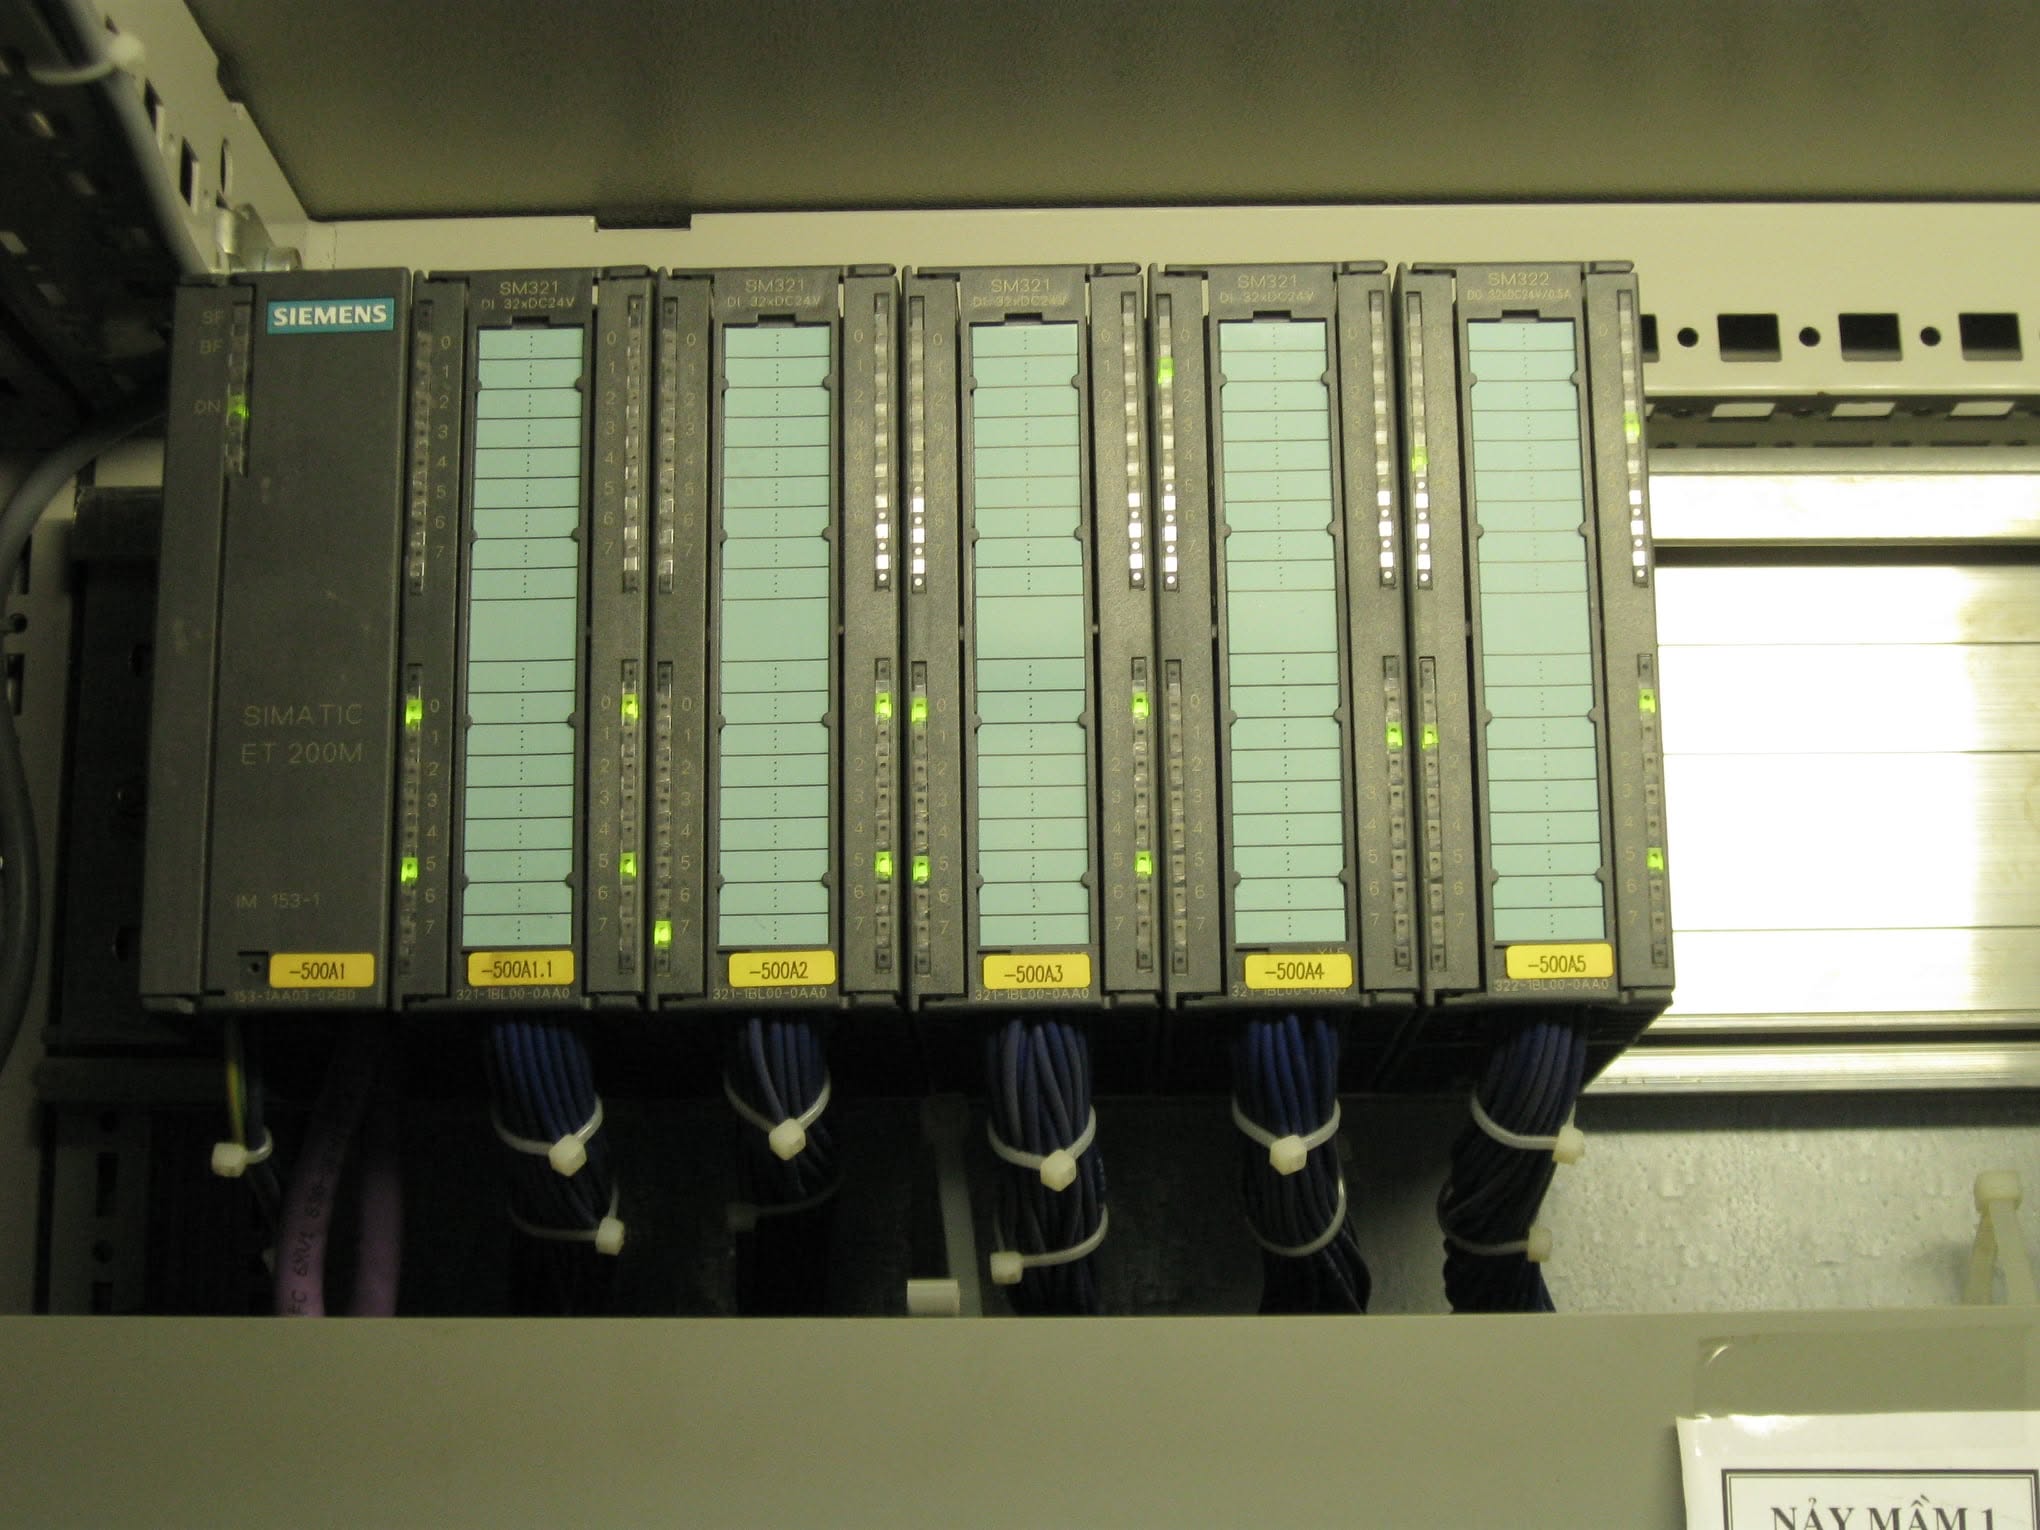
Các module PLC và module mở rộng được bố trí trong tủ điện công nghiệp để xử lý số lượng lớn tín hiệu I/O.
- Tín hiệu Digital Input từ cảm biến và công tắc trạng thái.
- Tín hiệu Digital Output điều khiển contactor, relay và van điện.
- Tín hiệu Analog Input từ cảm biến quá trình.
- Tín hiệu Analog Output phục vụ điều khiển thiết bị.
- Truyền thông với các trạm I/O phân tán.
5. Module I/O và hệ thống mở rộng
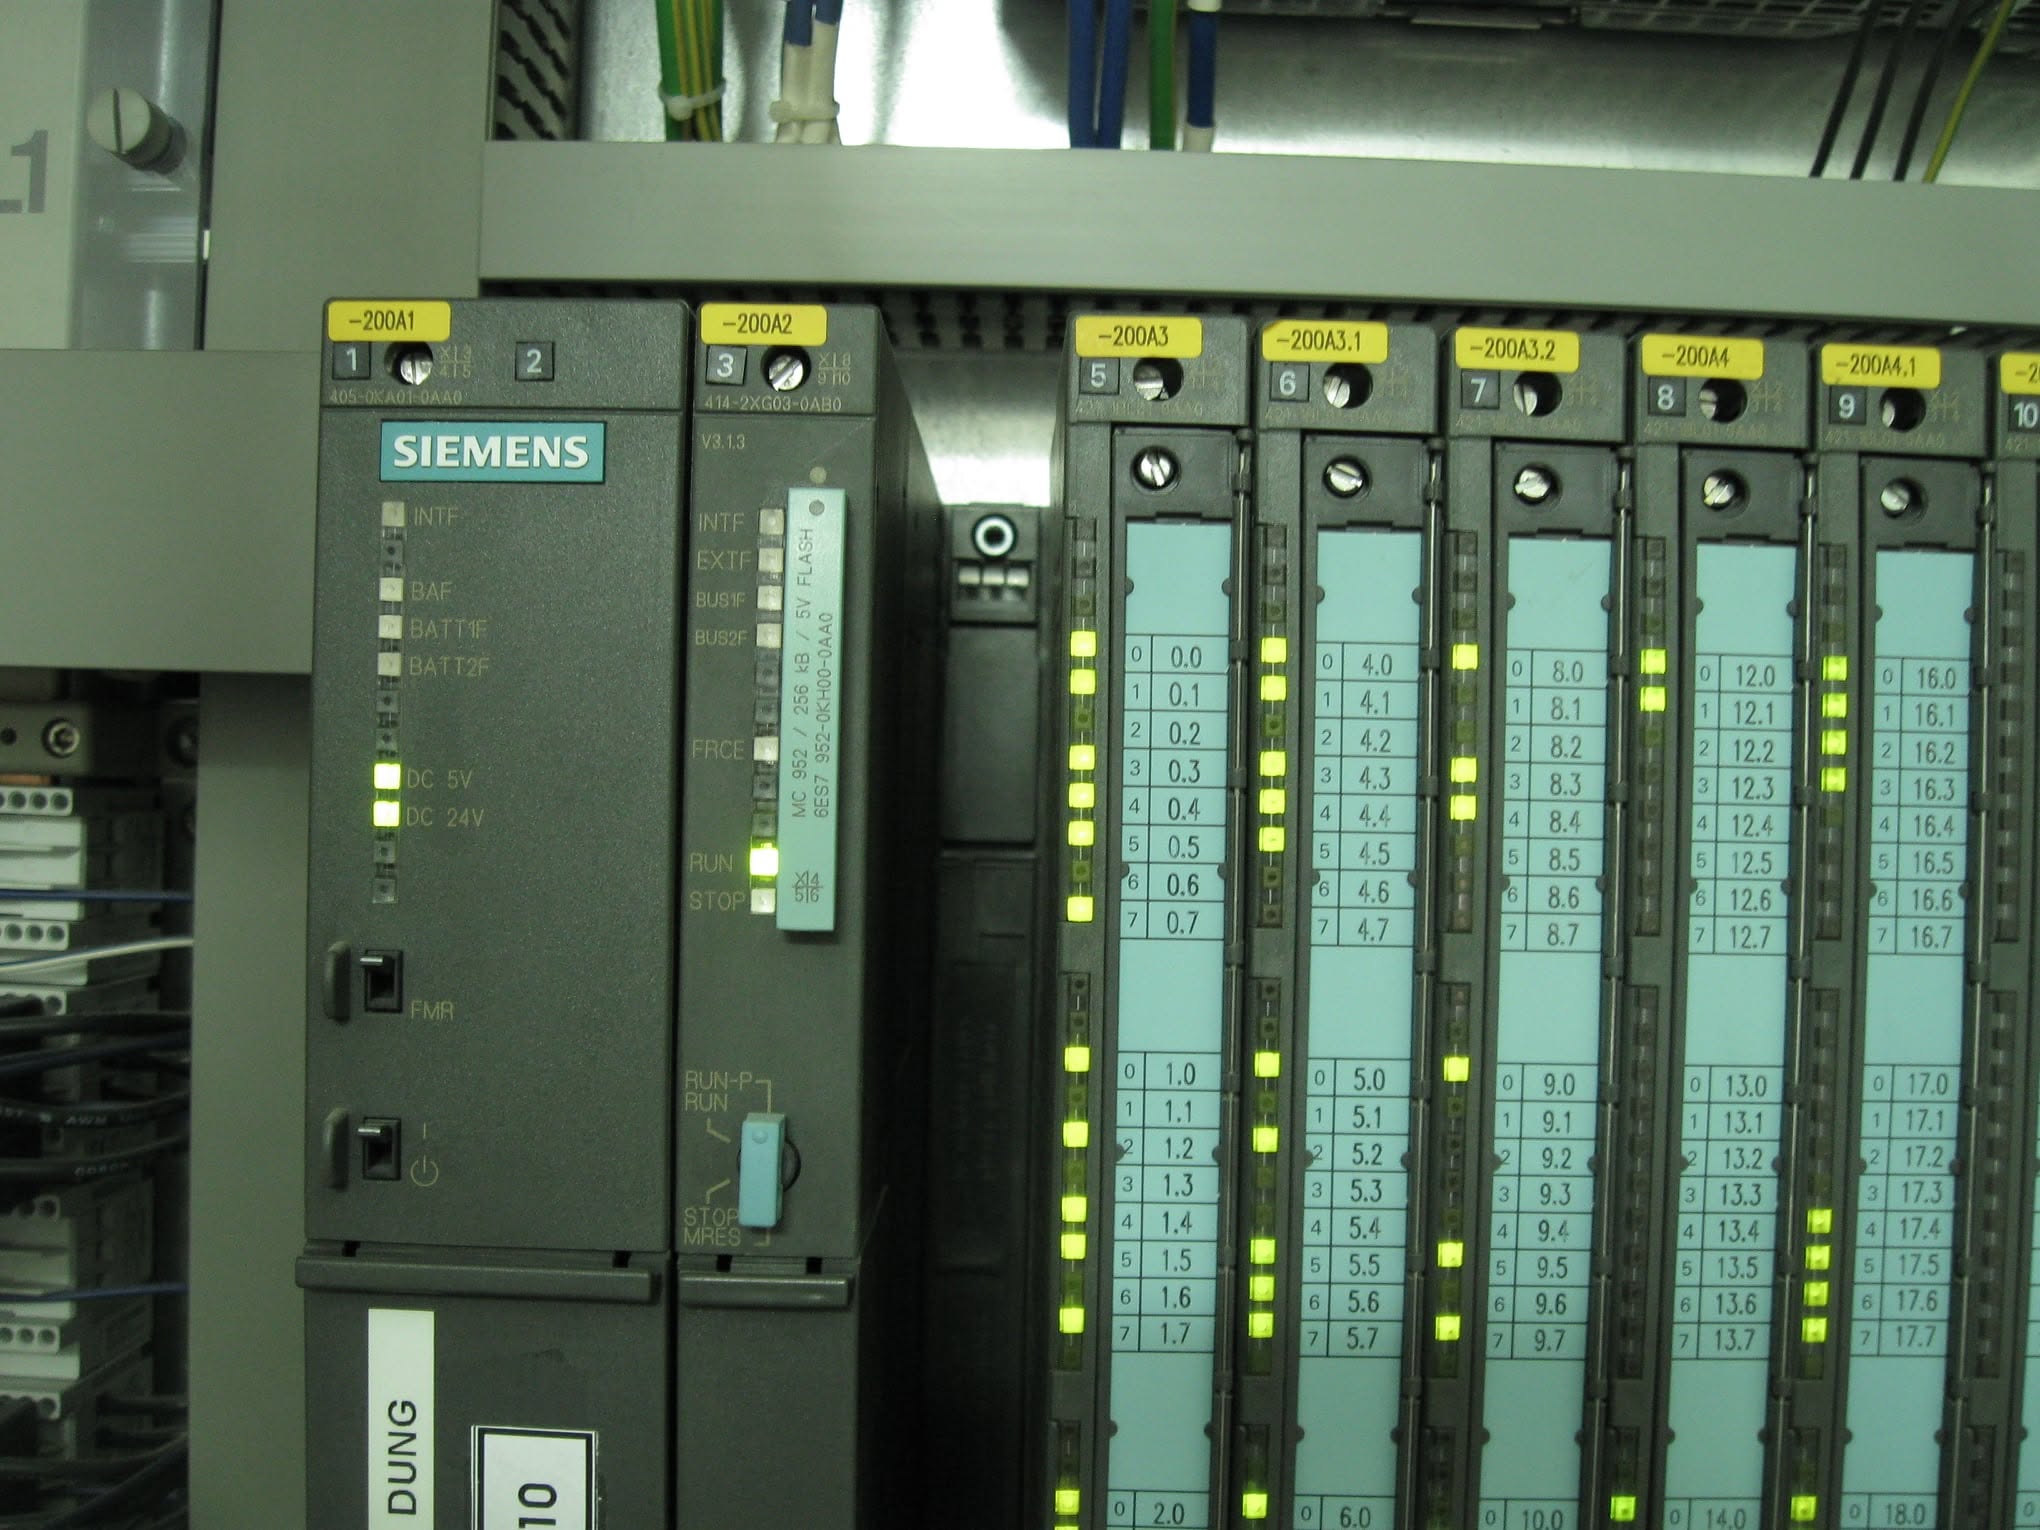
Do nhà máy có số lượng lớn cảm biến và thiết bị chấp hành, hệ thống sử dụng nhiều module I/O để mở rộng số lượng kênh vào/ra.
Các module được bố trí thành nhiều cụm, giúp việc đấu nối và bảo trì dễ dàng hơn. Trên các module có đèn LED trạng thái để hỗ trợ kiểm tra tín hiệu trực tiếp tại tủ điện.
Thông qua các module I/O, PLC có thể thu thập trạng thái của:
- Cảm biến mức.
- Công tắc hành trình.
- Van điện từ.
- Động cơ.
- Cảm biến áp suất.
- Cảm biến nhiệt độ.
- Các thiết bị đo lường khác.
6. Remote I/O Siemens ET200M
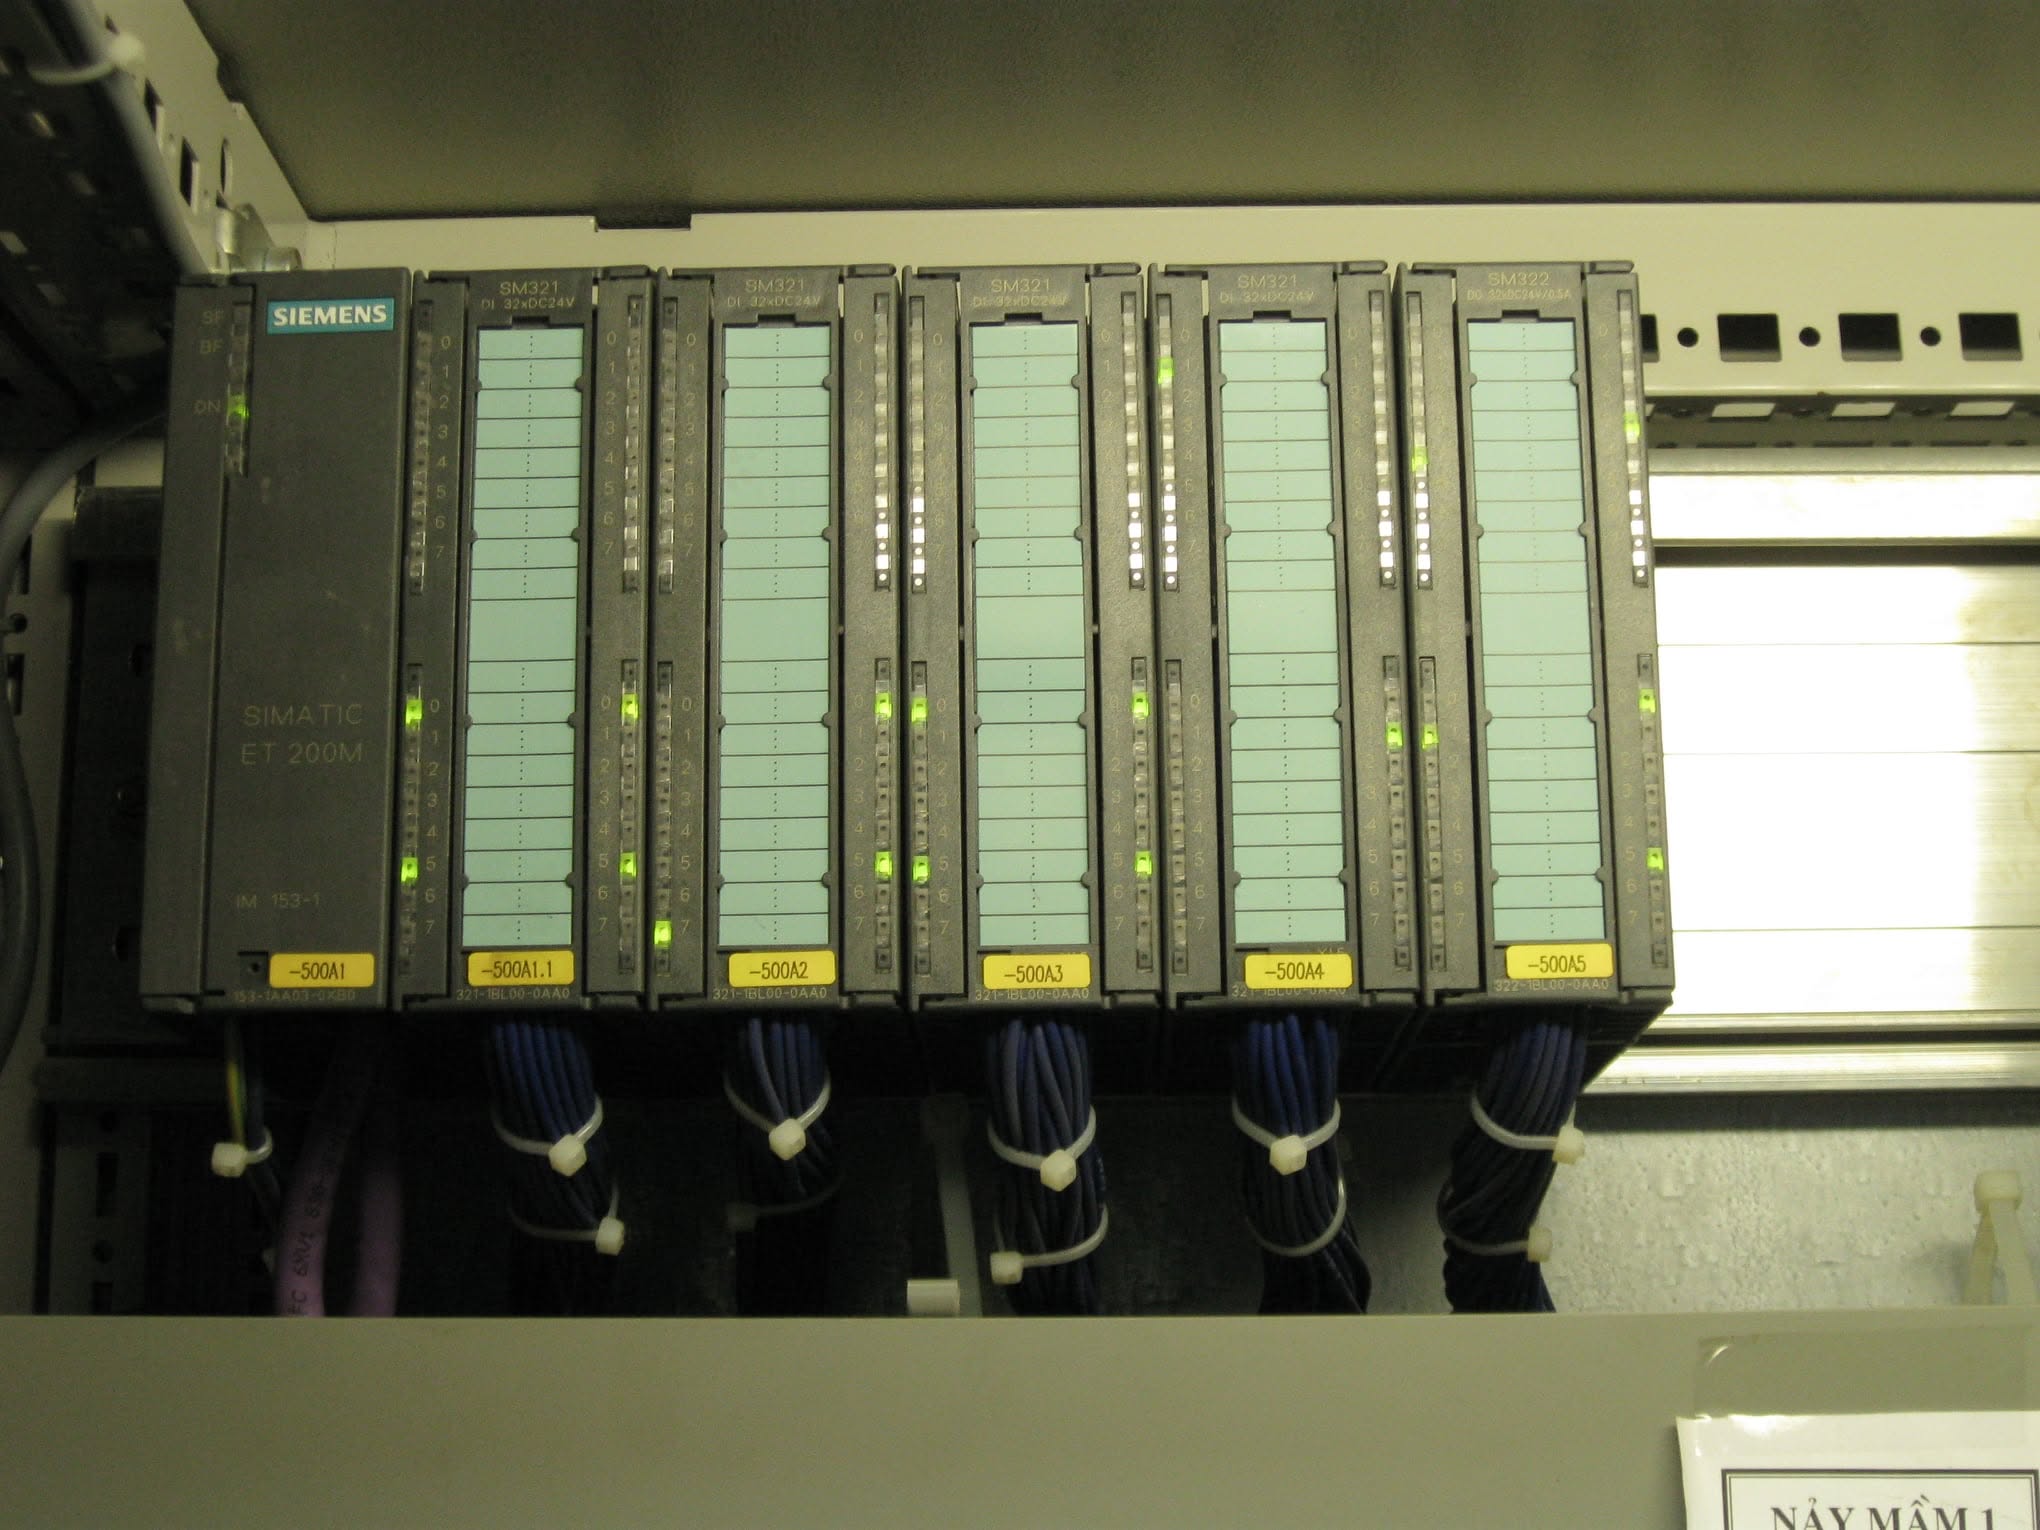
Hệ thống sử dụng các trạm Remote I/O Siemens ET200M để đưa các tín hiệu từ hiện trường về hệ thống điều khiển trung tâm.
Giải pháp Remote I/O giúp giảm đáng kể số lượng dây tín hiệu phải kéo trực tiếp về tủ điều khiển chính. Thay vào đó, các tín hiệu được tập trung tại các trạm I/O gần khu vực thiết bị và truyền về PLC qua mạng truyền thông công nghiệp.
Lợi ích của giải pháp này gồm:
- Giảm chiều dài dây tín hiệu.
- Dễ mở rộng hệ thống.
- Dễ chẩn đoán lỗi.
- Thuận tiện cho công tác bảo trì.
- Tăng tính mô-đun của hệ thống điều khiển.
7. Hệ thống cảm biến mức
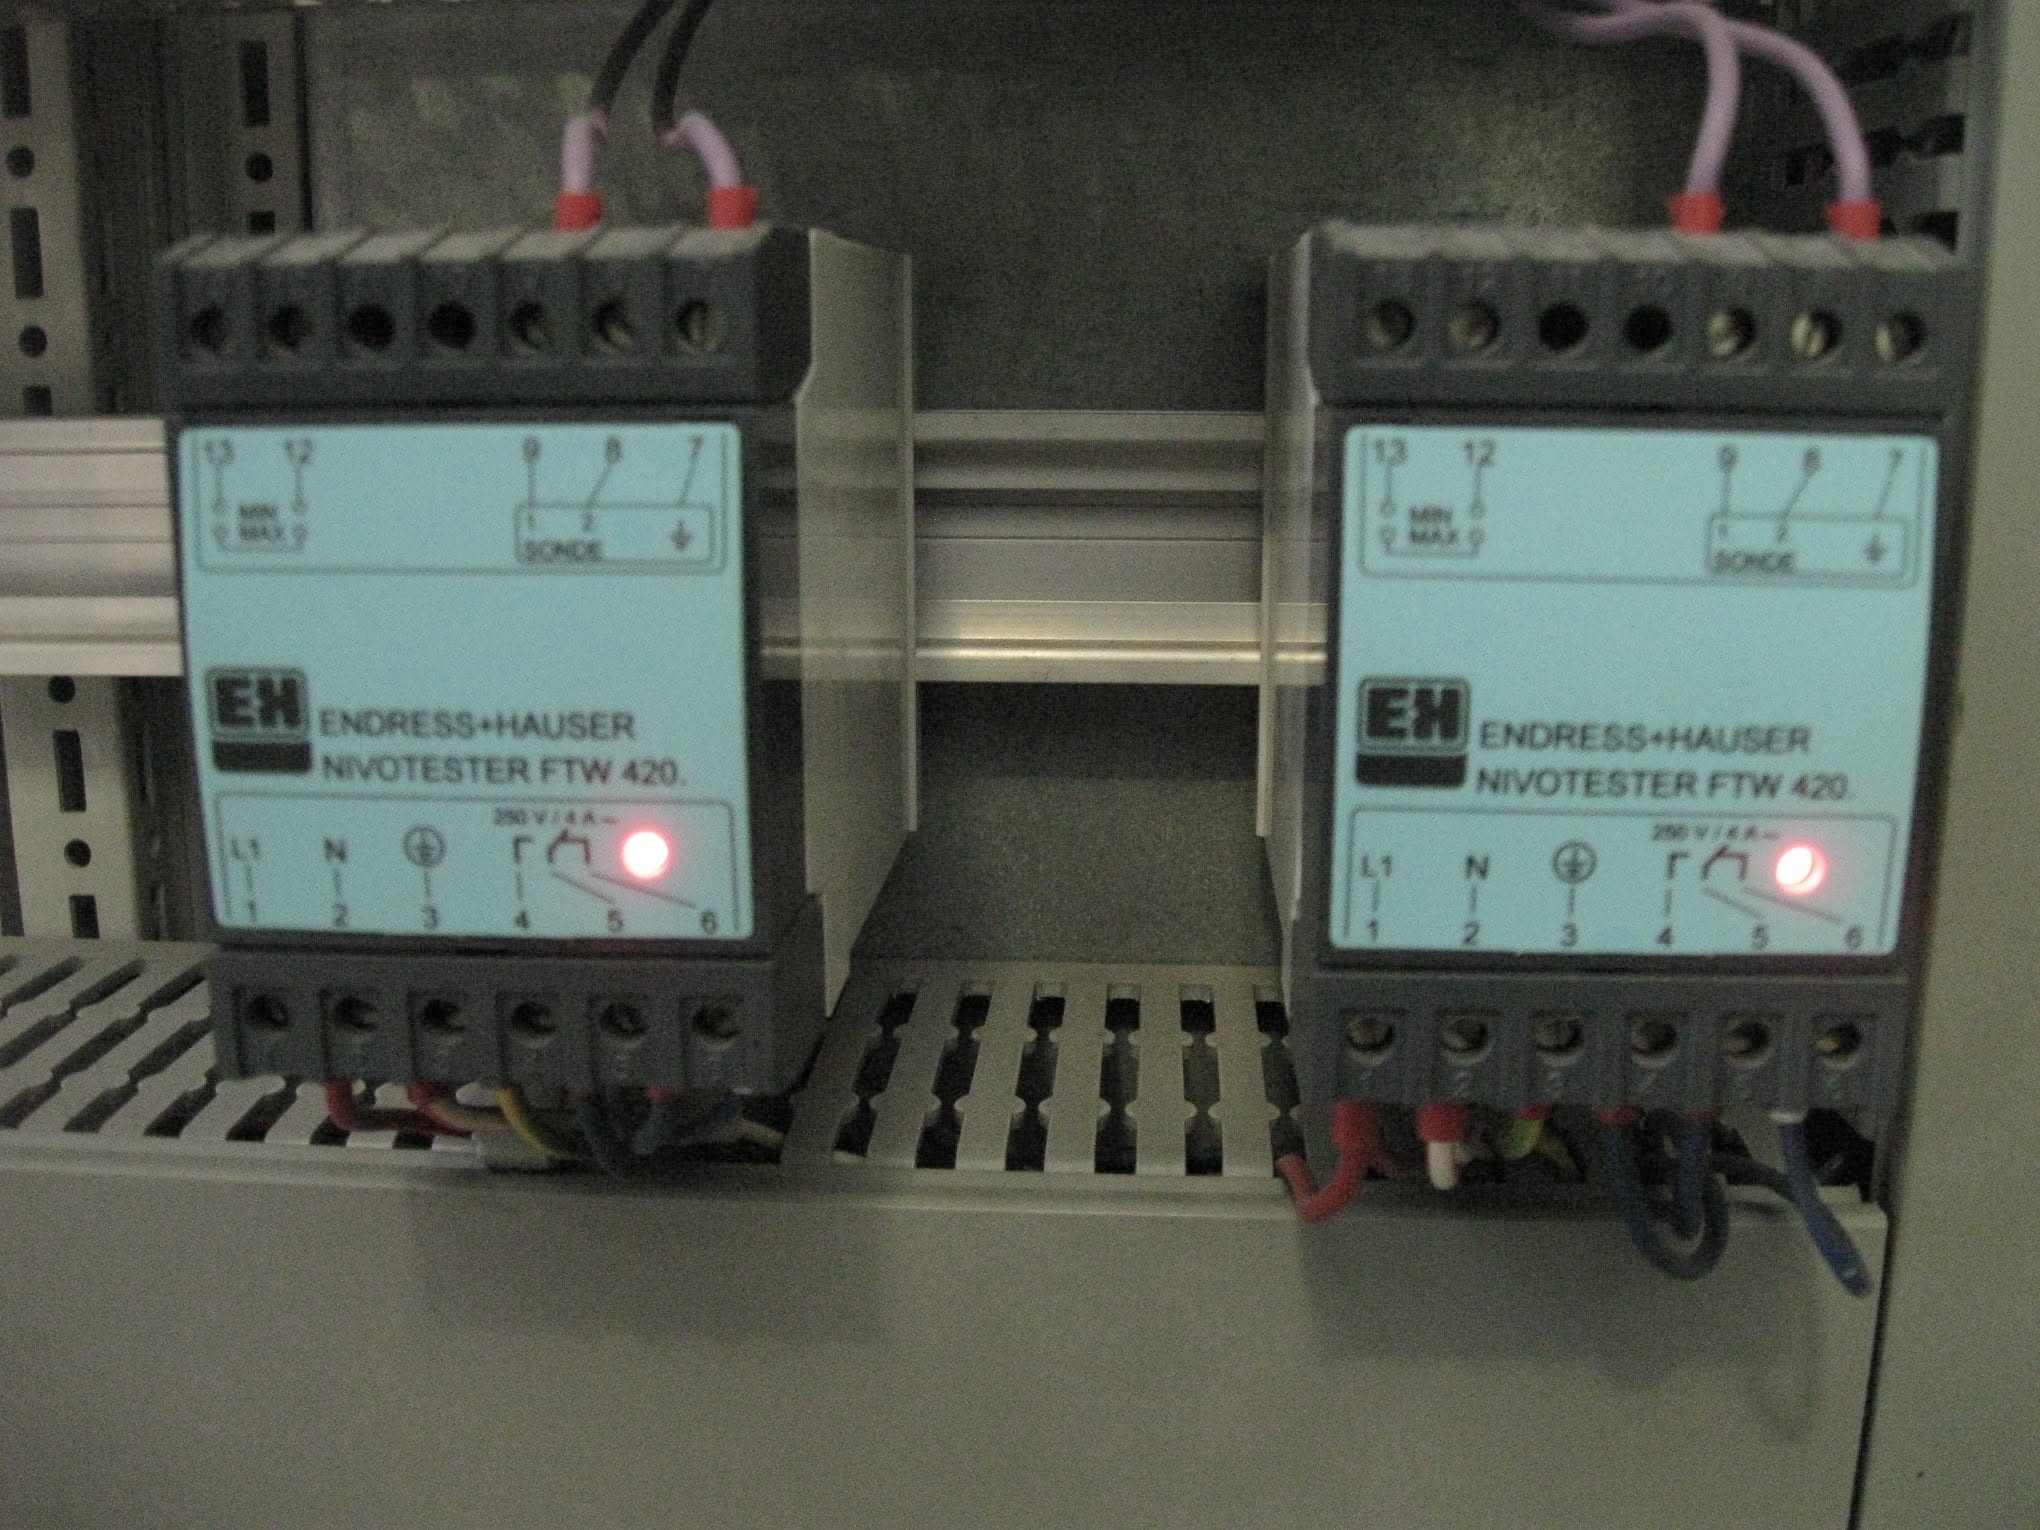
Trong hệ thống có sử dụng thiết bị đo và giám sát mức của Endress+Hauser. Các thiết bị này được dùng để phát hiện trạng thái mức nguyên liệu hoặc chất lỏng trong bồn và silo.
Tín hiệu mức được đưa về PLC để thực hiện:
- Cảnh báo mức cao.
- Cảnh báo mức thấp.
- Điều khiển cấp liệu.
- Ngăn tràn nguyên liệu.
- Bảo vệ thiết bị khi thiếu nguyên liệu.
Các tín hiệu mức đóng vai trò quan trọng trong việc xây dựng các điều kiện liên động an toàn của dây chuyền.
8. Hệ thống động cơ và thiết bị công suất
Nhà máy sử dụng nhiều động cơ công suất lớn để vận hành bơm, quạt, hệ thống vận chuyển và các thiết bị phụ trợ.
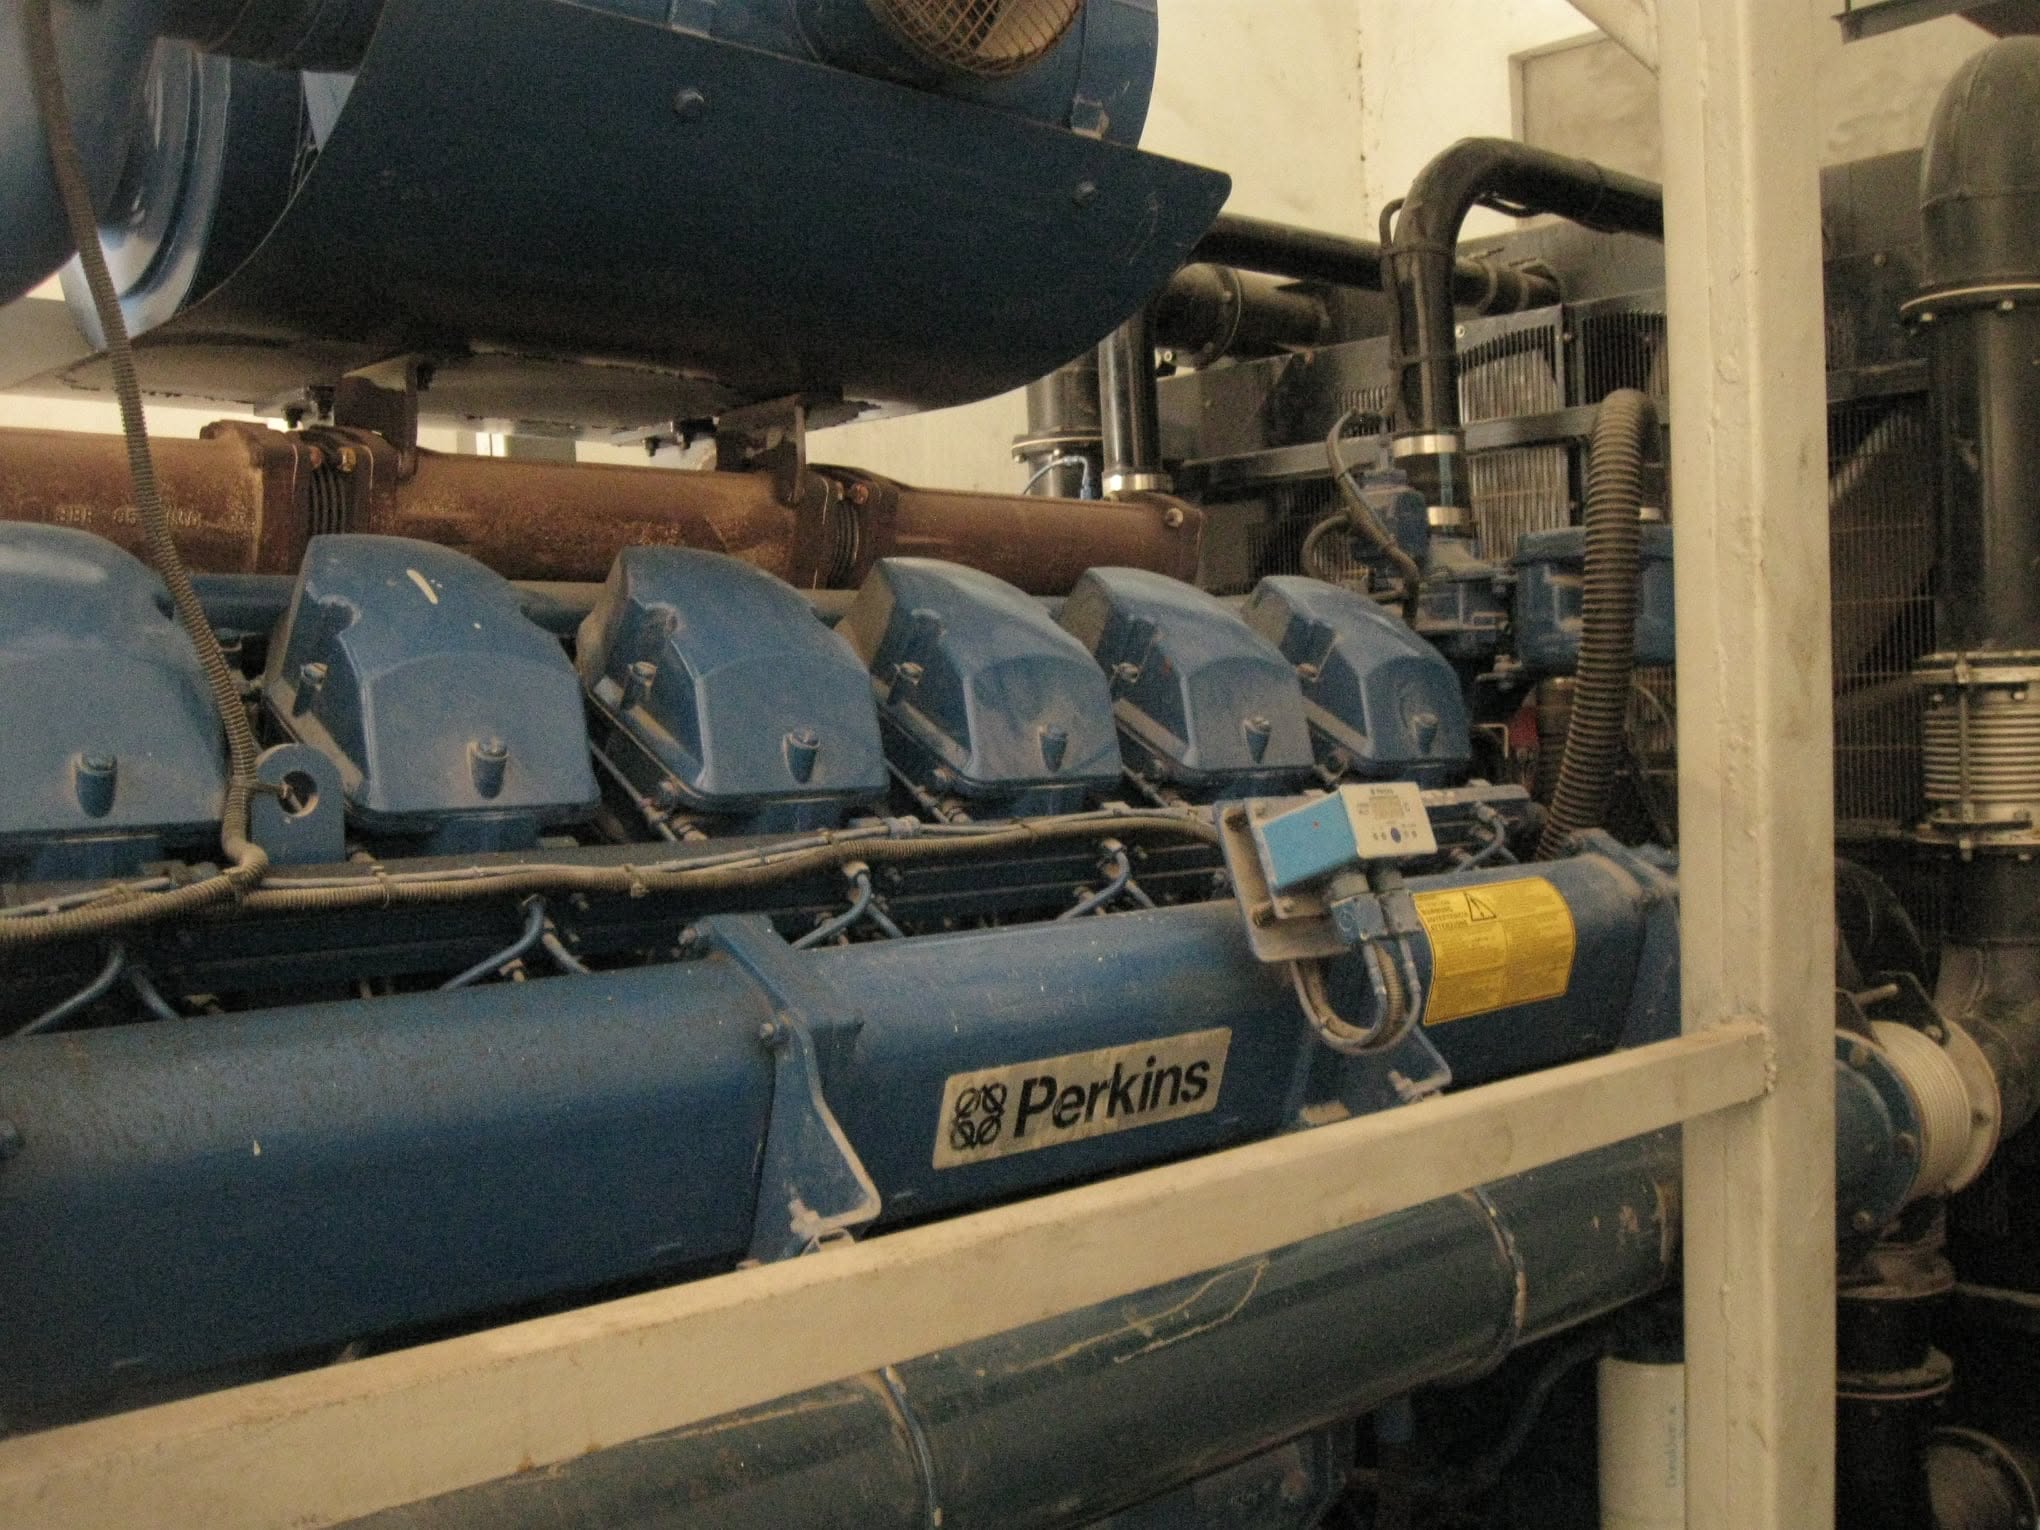
Trong hình ảnh dự án có thể thấy các động cơ công nghiệp lớn, hệ thống đường ống và một cụm động cơ diesel Perkins. Các thiết bị này yêu cầu hệ thống điều khiển và bảo vệ phù hợp để đảm bảo vận hành ổn định.
Các chức năng giám sát thường bao gồm:
- Trạng thái RUN/STOP.
- Tình trạng quá tải.
- Tín hiệu lỗi.
- Điều kiện sẵn sàng vận hành.
- Liên động với các công đoạn khác.
9. Điều khiển liên động trong dây chuyền
Một đặc điểm quan trọng của hệ thống tự động hóa nhà máy là các thiết bị không hoạt động độc lập mà được liên động với nhau theo trình tự công nghệ.
Ví dụ, một băng tải chỉ được phép chạy khi:
- Thiết bị phía sau đã sẵn sàng nhận nguyên liệu.
- Không có tín hiệu quá tải.
- Không có tín hiệu Emergency Stop.
- Cảm biến mức chưa đạt giới hạn.
- Không có lỗi truyền thông hoặc lỗi thiết bị.
Các điều kiện liên động giúp giảm nguy cơ tắc nghẽn nguyên liệu, quá tải thiết bị và sự cố dây chuyền.
10. Kiến trúc điều khiển phân tán
Dự án được tổ chức theo kiến trúc điều khiển phân tán. Các tín hiệu hiện trường được thu thập tại nhiều trạm I/O và truyền về hệ thống điều khiển trung tâm.
Cấu trúc tổng thể có thể mô tả như sau:
- Cấp hiện trường: cảm biến, động cơ, van, công tắc hành trình.
- Cấp I/O: module Digital/Analog Input và Output.
- Cấp điều khiển: PLC Siemens SIMATIC.
- Cấp giám sát: HMI SIMATIC Multi Panel.
- Cấp vận hành: người vận hành giám sát và điều khiển toàn bộ quá trình.
11. Truyền thông công nghiệp
Việc sử dụng các trạm Remote I/O và hệ thống PLC phân tán đòi hỏi mạng truyền thông công nghiệp ổn định.
Trong các hệ thống Siemens thế hệ này, các mạng truyền thông công nghiệp thường được sử dụng để trao đổi dữ liệu giữa PLC và các trạm I/O phân tán. Mạng truyền thông giúp giảm số lượng dây tín hiệu và cho phép hệ thống được mở rộng linh hoạt.
12. Chức năng giám sát và chẩn đoán
Hệ thống điều khiển được thiết kế để hỗ trợ kỹ thuật viên theo dõi trạng thái thiết bị và chẩn đoán sự cố.
Các đèn trạng thái trên PLC và module I/O cho phép kiểm tra nhanh:
- Nguồn cấp cho module.
- Trạng thái RUN/STOP.
- Trạng thái từng kênh Digital Input.
- Trạng thái từng kênh Digital Output.
- Lỗi module.
- Lỗi truyền thông.
Kết hợp giữa thông tin trên HMI và đèn trạng thái phần cứng giúp rút ngắn thời gian xử lý sự cố.
13. Công tác bảo trì hệ thống
Đối với hệ thống tự động hóa tại nhà máy, bảo trì không chỉ tập trung vào phần mềm PLC mà còn phải kiểm tra toàn bộ hệ thống điện và thiết bị hiện trường.
Các nội dung kiểm tra thường gồm:
- Kiểm tra nguồn cấp PLC và module I/O.
- Kiểm tra đầu nối và terminal.
- Kiểm tra trạng thái truyền thông.
- Kiểm tra cảm biến và thiết bị đo.
- Kiểm tra động cơ và thiết bị công suất.
- Kiểm tra liên động và chức năng bảo vệ.
- Sao lưu chương trình PLC và HMI.
14. Giá trị thực tế của dự án
Dự án tại nhà máy Đường Malt cho thấy một hệ thống tự động hóa công nghiệp thực tế có quy mô lớn hơn rất nhiều so với các mô hình thực hành đơn lẻ.
Người thực hiện cần kết hợp nhiều mảng kiến thức:
- PLC công nghiệp.
- HMI và hệ thống giám sát.
- Mạng truyền thông công nghiệp.
- Cảm biến và thiết bị đo lường.
- Điện công nghiệp.
- Điều khiển quá trình.
- Động cơ và truyền động điện.
- Chẩn đoán và xử lý lỗi.
15. Một số thiết bị xuất hiện trong dự án
- SIMATIC Multi Panel HMI.
- PLC Siemens SIMATIC.
- Module Digital Input/Output Siemens.
- Remote I/O Siemens ET200M.
- Thiết bị đo mức Endress+Hauser.
- Động cơ công nghiệp.
- Hệ thống bơm và đường ống công nghệ.
- Cụm động cơ diesel Perkins.
- Thiết bị đo áp suất và nhiệt độ.
16. Kết luận
Dự án tại nhà máy Đường Malt là một ví dụ điển hình về ứng dụng PLC, HMI, Remote I/O và thiết bị đo lường trong tự động hóa nhà máy. Hệ thống cho phép giám sát tập trung, điều khiển liên động và quản lý số lượng lớn tín hiệu từ hiện trường.
Thông qua dự án, có thể thấy rõ vai trò của việc tích hợp giữa phần cứng điều khiển, thiết bị đo lường, mạng công nghiệp và phần mềm giám sát trong một hệ thống sản xuất thực tế. Đây cũng là dạng hệ thống rất phù hợp để tham khảo khi đào tạo PLC, mạng truyền thông công nghiệp và tự động hóa quá trình.